

La préparation de surface, et en particulier le sablage acier degré soin Sa 2.5, est l’étape qui conditionne toute la durabilité d’un système anticorrosion. Avant d’appliquer un primaire époxy ou un revêtement haute performance, l’acier doit atteindre un niveau de propreté précis, défini par des normes internationales.
Parmi ces niveaux, le sablage acier degré soin Sa 2.5 est de loin le plus prescrit dans les cahiers des charges industriels et les CCTP de structures métalliques. Comprendre ce qu’il signifie réellement, comment l’atteindre et comment le vérifier sur chantier, c’est s’assurer que le revêtement tiendra dans le temps, même en atmosphère agressive.
Sablage acier degré soin Sa 2.5 | Guide technique
Temps de lecture : ~9 min
- Résumé en bref
- Qu’est-ce que le degré de soin Sa 2.5 selon la norme ISO 8501-1 ?
- Quelle différence entre Sa 2, Sa 2.5 et Sa 3 en sablage acier ?
- Pourquoi les fabricants de peinture industrielle exigent-ils un sablage Sa 2.5 ?
- Quels abrasifs et paramètres utiliser pour atteindre le degré Sa 2.5 ?
- Comment vérifier sur chantier qu’un sablage acier atteint bien le degré Sa 2.5 ?
- Sa 2.5 en atmosphères C4 et C5 : ce que cela change concrètement
- Aller plus loin avec le sablage Sa 2.5
- FAQ
Résumé en bref
- Définition normative : Sa 2.5 désigne un nettoyage très soigné par projection d’abrasifs jusqu’au métal presque blanc, selon la norme ISO 8501-1.
- Comparaison des degrés : Sa 2.5 se situe entre le nettoyage commercial (Sa 2) et le métal blanc absolu (Sa 3), avec un rapport propreté/coût optimal pour la plupart des structures critiques.
- Paramètres de mise en œuvre : Le choix de l’abrasif, l’angle, la distance et la vitesse de projection sont déterminants pour atteindre le degré requis.
- Rugosité de surface : Un profil de rugosité adapté (Moyen G, 50 à 100 µm en Rt) est indissociable du degré de soin Sa 2.5.
- Contrôle et documentation : L’inspection visuelle par comparateur ISO 8501-1 et la mesure de rugosité selon ISO 8503-1 permettent de valider et de documenter la préparation.
- Enjeux pour la peinture industrielle : Tous les fabricants de systèmes anticorrosion haute performance conditionnent leurs garanties au respect du degré Sa 2.5 sur acier brut.
Qu’est-ce que le degré de soin Sa 2.5 selon la norme ISO 8501-1 ?
La norme ISO 8501-1 définit les degrés de préparation de surface par projection d’abrasifs, communément appelés degrés Sa. Elle distingue quatre niveaux, du simple nettoyage léger (Sa 1) jusqu’au métal blanc (Sa 3), en passant par le nettoyage commercial (Sa 2) et le nettoyage très soigné (Sa 2.5). C’est ce dernier qui est au cœur de la quasi-totalité des prescriptions pour structures métalliques industrielles.
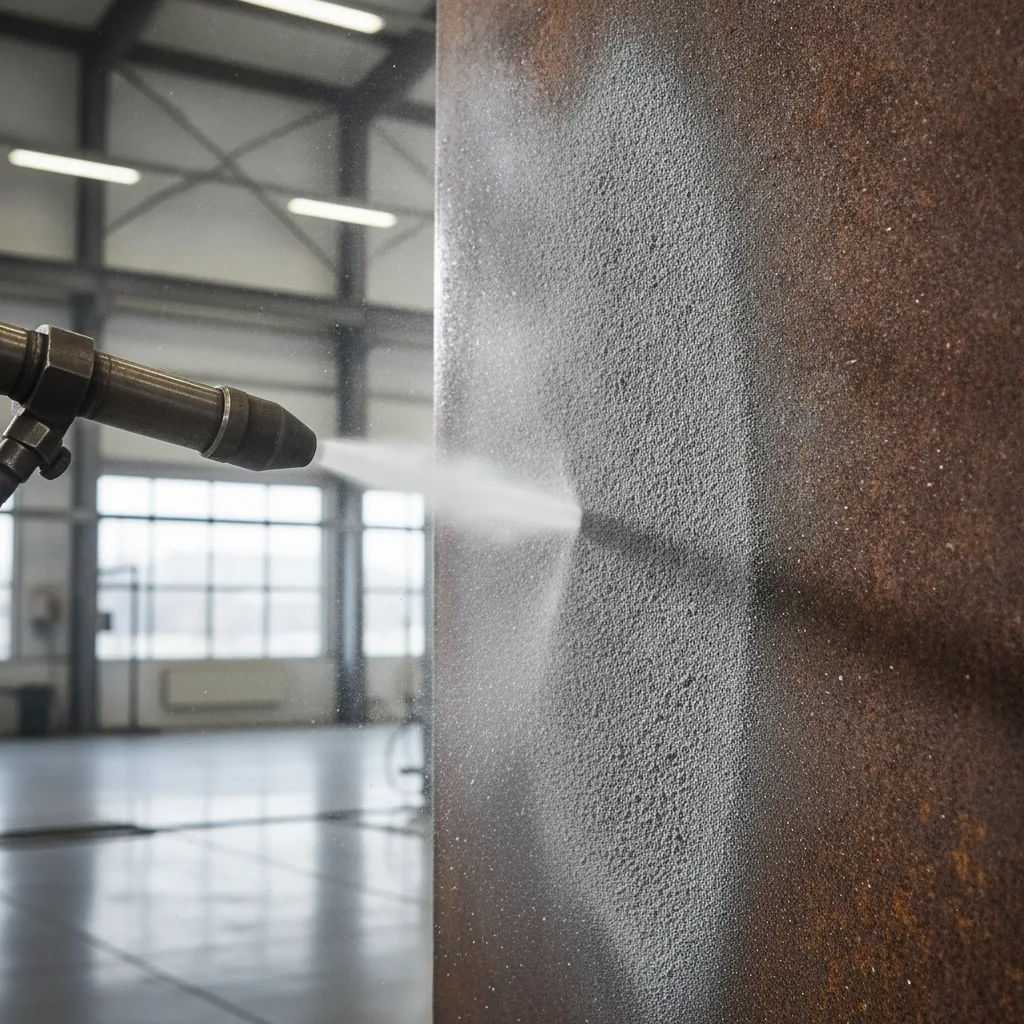
Sa 2.5 correspond à un décapage par projection d’abrasifs secs poussé jusqu’au métal presque blanc. Concrètement, la surface traitée doit être exempte de calamine, de rouille, d’anciennes peintures et de toute matière étrangère visible. Seules de très légères taches sous forme de points ou de traînées sont tolérées, sans que cela représente plus d’une fraction négligeable de la surface. L’aspect général doit être homogène, avec un métal apparent présentant un profil de rugosité régulier.
Cette définition est reprise intégralement dans la norme ISO 12944, qui régit la protection anticorrosion des structures en acier par systèmes de peinture. Elle constitue le référentiel de base utilisé par les bureaux d’études, les maîtres d’ouvrage et les applicateurs pour rédiger et vérifier les spécifications de préparation de surface.
Bon à savoir
Sa 2.5 possède une équivalence directe dans les standards américains : il correspond au niveau SP 10 de la norme SSPC et au niveau NACE 2, tous deux désignés sous le terme « nettoyage quasi blanc ». La seule différence notable réside dans le seuil de contamination résiduelle tolérée, légèrement plus strict dans SP 10 (5 % de la surface) que dans Sa 2.5 (15 %).
Quelle différence entre Sa 2, Sa 2.5 et Sa 3 en sablage acier ?
Les trois degrés de soin les plus courants en peinture industrielle répondent à des exigences de propreté croissantes et à des contextes d’application différents. Le tableau suivant synthétise leurs caractéristiques principales.
| Degré de soin | Désignation | Contaminants résiduels tolérés | Contexte d’utilisation typique | Équivalent SSPC/NACE |
|---|---|---|---|---|
| Sa 2 | Nettoyage commercial | Taches, ombres, légères traces de rouille admises sur une part plus importante de la surface | Structures en atmosphère peu agressive (C1-C2), maintenance courante | SP 6 / NACE 3 |
| Sa 2.5 | Nettoyage très soigné (métal presque blanc) | Légères taches ponctuelles ou en traînées uniquement | Structures en atmosphère C3 à C5, immersion, peintures haute performance | SP 10 / NACE 2 |
| Sa 3 | Décapage métal blanc | Aucun contaminant visible | Environnements extrêmement agressifs, offshore, immersion permanente en milieu chimique | SP 5 / NACE 1 |
Dans la pratique, Sa 2.5 représente le meilleur compromis entre niveau de propreté et coût de mise en œuvre. Sa 3 est techniquement plus exigeant et mobilise des temps de traitement plus longs pour des gains marginaux dans la majorité des cas industriels. Sa 2 reste insuffisant dès que le système de peinture prescrit est un primaire époxy haute performance ou que la structure est exposée à une atmosphère de corrosivité C4 ou C5 selon ISO 12944.
Pourquoi les fabricants de peinture industrielle exigent-ils un sablage Sa 2.5 ?
Impact du degré de soin Sa 2.5 sur l’adhérence
L’adhérence d’un revêtement anticorrosion dépend directement de l’état de la surface sur laquelle il est appliqué. Un acier insuffisamment décapé présente des contaminants résiduels, de la rouille résiduelle ou de la calamine qui créent des zones de décollement potentiel entre le métal et le primaire. Ces défauts d’adhérence sont invisibles à l’application mais se manifestent quelques mois ou années plus tard sous forme de cloques, d’écaillage ou de corrosion sous-revêtement.
Exigences des fiches techniques des primaires époxy
Les fiches techniques des primaires époxy anticorrosion sont explicites sur ce point. Elles indiquent systématiquement, dans la section « préparation du support », une exigence de sablage ou de grenaillage au degré de soin Sa 2.5 minimum selon ISO 8501-1, assortie d’une rugosité cible exprimée en Rt. Certains primaires époxy standard exigent une rugosité Moyen G comprise entre 50 et 75 µm en Rt, tandis que des systèmes haute performance destinés à l’immersion ou aux atmosphères C5 peuvent imposer une rugosité de 80 à 100 µm en Rt. L’absence de conformité à ces exigences entraîne la non-garantie du système par le fabricant.
Structures soumises à des contraintes sévères
Pour les structures soumises à des contraintes sévères, comme les ouvrages en zone littorale, les cuves industrielles, les charpentes de sites pétrochimiques ou les structures immergées, le respect du sablage Sa 2.5 n’est pas une option. C’est la condition sine qua non pour que le système anticorrosion atteigne la durabilité prévue par ISO 12944, qu’elle soit de 10, 15 ou 25 ans selon la classe de durabilité retenue.
Quels abrasifs et paramètres utiliser pour atteindre le degré Sa 2.5 ?
Choix de l’abrasif pour un sablage Sa 2.5
L’obtention du degré Sa 2.5 repose sur un ensemble de paramètres interdépendants. Le choix de l’abrasif est le premier facteur déterminant. Pour un grenaillage Sa 2.5, on utilise généralement un abrasif angulaire en acier, avec une granulométrie comprise entre 0,5 et 1,5 mm selon le profil de rugosité cible. L’abrasif angulaire génère un profil de surface plus prononcé qu’un abrasif sphérique, ce qui favorise l’ancrage mécanique du primaire. L’abrasif doit être propre, sec et exempt de contaminants, faute de quoi il peut transférer des impuretés sur la surface traitée et compromettre l’adhérence du revêtement.
Paramètres de projection à maîtriser
Les paramètres de projection jouent également un rôle central pour les machines industrielles et structures métalliques. Un angle de projection inférieur ou égal à 45 degrés, une distance de travail de 15 à 30 cm et une vitesse de projection d’environ 80 m/s sont des valeurs de référence pour un sablage efficace visant Sa 2.5. Ces paramètres influencent directement l’énergie d’impact sur la surface, donc la capacité à arracher calamine et rouille tout en créant un profil de rugosité adapté.
Dégraissage préalable de l’acier
Un dégraissage préalable est impératif avant toute opération de sablage. Les huiles, graisses ou résidus de découpe présents sur l’acier brut ne sont pas éliminés par la projection d’abrasifs. Ils s’incrustent dans le profil de rugosité et créent des zones de contamination qui compromettent l’adhérence. Le dégraissage doit donc précéder systématiquement le sablage, quelle que soit l’apparence initiale de la surface.
À retenir
Le rendement d’un sablage visant Sa 2.5 est estimé entre 10 et 15 m² par heure selon l’état initial de la surface et les équipements utilisés, contre environ 6,8 m²/h pour un Sa 3. Cette différence de productivité explique en partie pourquoi Sa 2.5 est préféré à Sa 3 dans la majorité des projets industriels.
Comment vérifier sur chantier qu’un sablage acier atteint bien le degré Sa 2.5 ?
La vérification du sablage acier degré soin Sa 2.5 sur chantier repose sur deux méthodes complémentaires : l’inspection visuelle par comparateur et la mesure instrumentale du profil de rugosité.
Inspection visuelle avec comparateurs ISO 8501-1
L’inspection visuelle s’effectue à l’aide des comparateurs photographiques fournis par la norme ISO 8501-1. Ces planches de référence représentent les quatre états de surface de départ (acier laminé, légèrement rouillé, fortement rouillé, piqué) décapés aux différents degrés Sa. Le contrôleur compare visuellement la surface traitée à ces références pour valider que le degré Sa 2.5 est bien atteint. Cette inspection doit se faire dans de bonnes conditions d’éclairage et porter sur l’ensemble de la surface, y compris les zones d’accès difficile comme les angles, les soudures et les raidisseurs.
Mesure instrumentale de la rugosité
La mesure du profil de rugosité est réalisée selon la norme ISO 8503-1, à l’aide d’un comparateur de rugosité ou d’un profilomètre. Elle permet de vérifier que la rugosité Rt obtenue correspond bien aux exigences du système de peinture prescrit. Cette mesure est indispensable car deux surfaces visuellement identiques peuvent présenter des profils de rugosité très différents selon l’abrasif utilisé, et donc des comportements d’adhérence distincts.
Traçabilité et certificat de préparation de surface
L’ensemble des résultats de contrôle doit être consigné dans un certificat de préparation de surface. Ce document trace la date d’intervention, les paramètres de sablage, le degré de soin atteint, les valeurs de rugosité mesurées et les références normatives appliquées. Il constitue une pièce essentielle du dossier qualité, notamment pour les structures soumises à des contrôles de conformité ou intégrées dans un CCTP exigeant la traçabilité ISO 12944.
Chez Technicoat Solutions, chaque intervention de préparation de surface fait l’objet de procès-verbaux d’épaisseur, d’adhérence et de rugosité, remis systématiquement au donneur d’ordre. Cette traçabilité documentaire est au cœur de notre démarche qualité et répond directement aux exigences des bureaux de contrôle et des maîtres d’ouvrage les plus exigeants. Pour en savoir plus sur nos prestations de préparation de surface et de protection anticorrosion sur structures métalliques, vous pouvez consulter notre page dédiée aux structures métalliques ou notre page réservoirs et cuves pour les applications en milieu immergé ou chimique.
Sa 2.5 en atmosphères C4 et C5 : ce que cela change concrètement
Préparation minimale pour les atmosphères C4 et C5
Les structures exposées à des atmosphères de corrosivité C4 (zones industrielles, zones côtières) ou C5 (environnements offshore, pétrochimie, milieux chimiques agressifs) selon ISO 12944 requièrent systématiquement un sablage Sa 2.5 comme niveau minimum de préparation. Dans ces contextes, les systèmes de peinture prescrits sont des systèmes haute durabilité, souvent bicouches ou tricouches, intégrant un primaire riche en zinc ou un primaire époxy haute épaisseur. Ces produits ont des exigences de rugosité élevées, typiquement entre 50 et 100 µm en Rt, qui ne peuvent être obtenues qu’avec un sablage à l’abrasif angulaire atteignant le degré Sa 2.5.
Enjeux spécifiques en immersion agressive
Pour les structures en immersion en milieu agressif, le respect strict du degré Sa 2.5 est encore plus critique. La moindre contamination résiduelle sous le revêtement crée un point de départ pour la corrosion galvanique ou caverneuse, qui se propage rapidement en milieu aqueux ou chimique. Dans ces applications, le certificat de préparation de surface est non seulement exigé par le maître d’ouvrage mais souvent requis par les organismes de certification et les assureurs.
Applications terrain et zones d’intervention
Nos équipes interviennent sur des chantiers en Île-de-France et sur des projets nationaux d’envergure, dans des environnements allant des charpentes industrielles aux ouvrages d’art, en passant par les réservoirs et les structures pétrochimiques. La maîtrise du sablage Sa 2.5 et la capacité à en documenter les résultats font partie intégrante de notre savoir-faire d’applicateur qualifié ISO 12944. Pour toute demande de sous-traitance peinture ou anticorrosion, vous pouvez nous contacter directement via notre page demander un devis.
Aller plus loin avec le sablage Sa 2.5
Le sablage acier degré soin Sa 2.5 n’est pas une simple formalité administrative. C’est le fondement technique sur lequel repose la durabilité de tout système anticorrosion haute performance. Sa définition normative selon ISO 8501-1, son équivalence avec SP 10 et NACE 2, ses exigences en termes de rugosité et de propreté visuelle, et les méthodes pour le vérifier sur chantier forment un ensemble cohérent que tout donneur d’ordre, bureau d’études ou applicateur doit maîtriser.
Bien prescrit, bien exécuté et bien documenté, il garantit que le revêtement appliqué atteindra la durabilité prévue, quelle que soit la sévérité de l’environnement d’exposition. Découvrez également nos engagements qualité pour la protection anticorrosion des structures métalliques.
En résumé sur le sablage acier degré soin Sa 2.5
Le sablage acier degré soin Sa 2.5 associe un niveau de propreté très élevé et un profil de rugosité contrôlé, ce qui en fait la préparation de référence pour les systèmes anticorrosion haute performance. En appliquant les exigences des normes ISO 8501-1, ISO 8503 et ISO 12944, en choisissant des abrasifs adaptés, en maîtrisant les paramètres de projection et en documentant systématiquement les contrôles, maîtres d’ouvrage et applicateurs sécurisent la durabilité des revêtements, y compris en atmosphères C4 et C5 ou en immersion.
FAQ
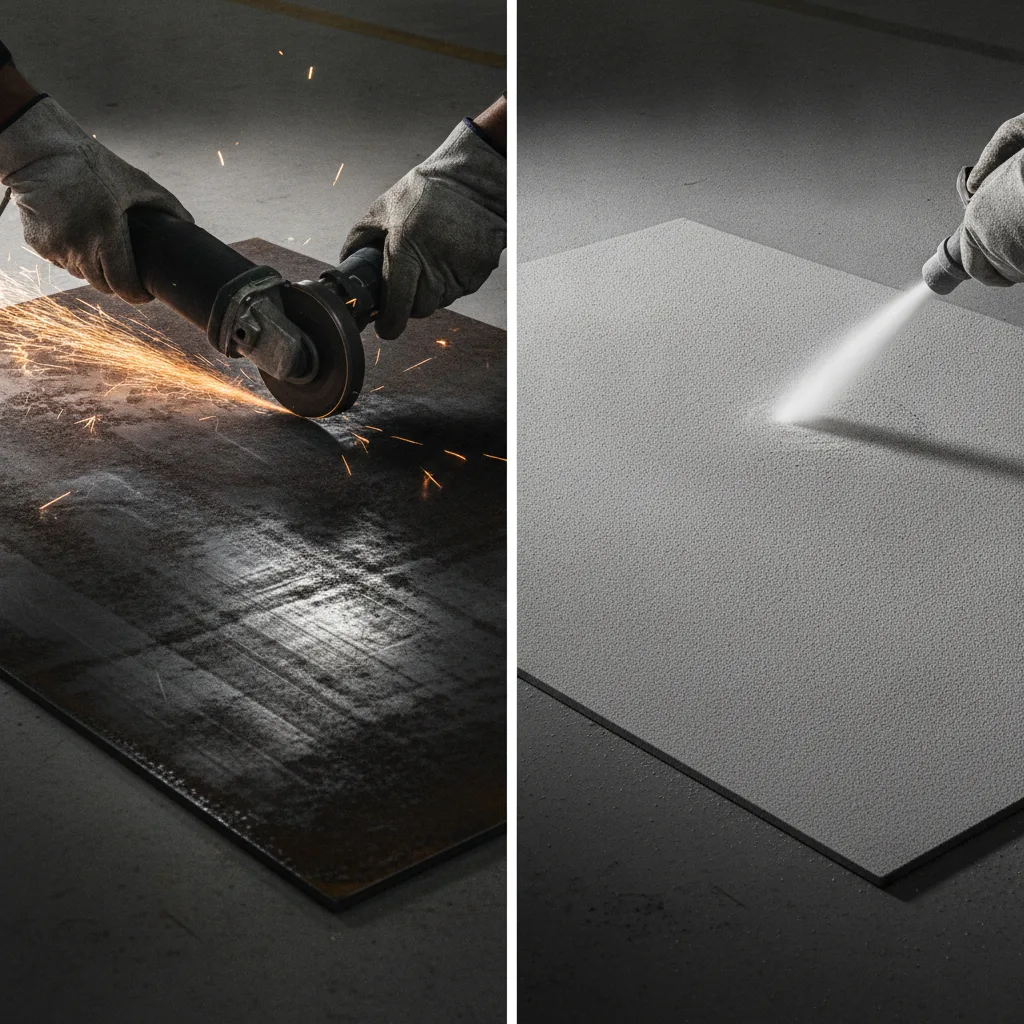
Peut-on atteindre le degré Sa 2.5 avec des outils mécaniques (brossage, meulage) sans projection d’abrasifs ?
Non. Le brossage mécanique ou le meulage permettent d’atteindre au mieux le degré St 3 selon ISO 8501-1, qui correspond à un nettoyage mécanique poussé mais insuffisant pour les systèmes haute performance. Le degré Sa 2.5 est par définition obtenu uniquement par projection d’abrasifs secs (sablage ou grenaillage). Les fiches techniques des primaires époxy anticorrosion distinguent clairement ces deux modes de préparation et imposent Sa 2.5 pour les applications critiques.
Combien de temps après un sablage Sa 2.5 faut-il appliquer le primaire ?
La surface sablée doit être peinte dans les plus brefs délais après le sablage, généralement dans les quatre heures en conditions normales (hygrométrie inférieure à 85 %, température supérieure de 3 °C au point de rosée). Au-delà, la surface peut se réoxyder superficiellement, ce qui compromet l’adhérence du primaire et nécessite une reprise du sablage. En conditions humides ou en bord de mer, ce délai peut être encore plus court.
Quelle est la différence entre sablage et grenaillage pour atteindre Sa 2.5 ?
Les deux procédés projettent des abrasifs sur la surface métallique mais diffèrent par leur mode de projection. Le sablage utilise de l’air comprimé pour propulser l’abrasif, tandis que le grenaillage utilise une turbine centrifuge. Le grenaillage est généralement plus adapté au traitement en atelier de grandes surfaces planes, avec des rendements élevés. Le sablage est plus polyvalent et convient aux interventions sur chantier, aux pièces complexes et aux zones d’accès difficile. Les deux procédés peuvent atteindre le degré Sa 2.5 avec les paramètres adaptés.
Le degré Sa 2.5 est-il requis pour les aciers galvanisés ou inoxydables ?
Non. La norme ISO 8501-1 et les degrés Sa s’appliquent aux aciers non alliés et faiblement alliés. Pour les aciers galvanisés, inoxydables ou les métaux non ferreux, d’autres normes et procédures de préparation de surface s’appliquent. Les cahiers des charges doivent préciser le type de support et le traitement adapté à chaque cas.
Qu’est-ce que l’ACQPA et quel est son rôle dans la qualification des applicateurs ?
L’ACQPA (Association pour la Certification et la Qualification en Peinture Anticorrosion) est l’organisme français qui délivre les qualifications aux entreprises appliquant des systèmes anticorrosion sur structures métalliques. Elle référence les systèmes de peinture conformes à ISO 12944 et qualifie les applicateurs selon des critères techniques stricts, incluant la maîtrise de la préparation de surface. Faire appel à un applicateur qualifié ACQPA est une garantie de compétence technique et de conformité normative pour les donneurs d’ordre. En savoir plus sur notre entreprise via notre page à propos.
Comment un bureau d’études peut-il vérifier les qualifications d’un applicateur pour un CCTP exigeant Sa 2.5 ?
Le bureau d’études peut demander les certificats de qualification ACQPA de l’entreprise, ses références de chantiers avec les systèmes appliqués et les PV de contrôle correspondants, ainsi que les fiches méthode décrivant les procédures de préparation de surface et d’application. Ces documents permettent de vérifier que l’applicateur dispose de l’expérience et des moyens techniques nécessaires pour respecter les exigences Sa 2.5 prescrites dans le CCTP.