

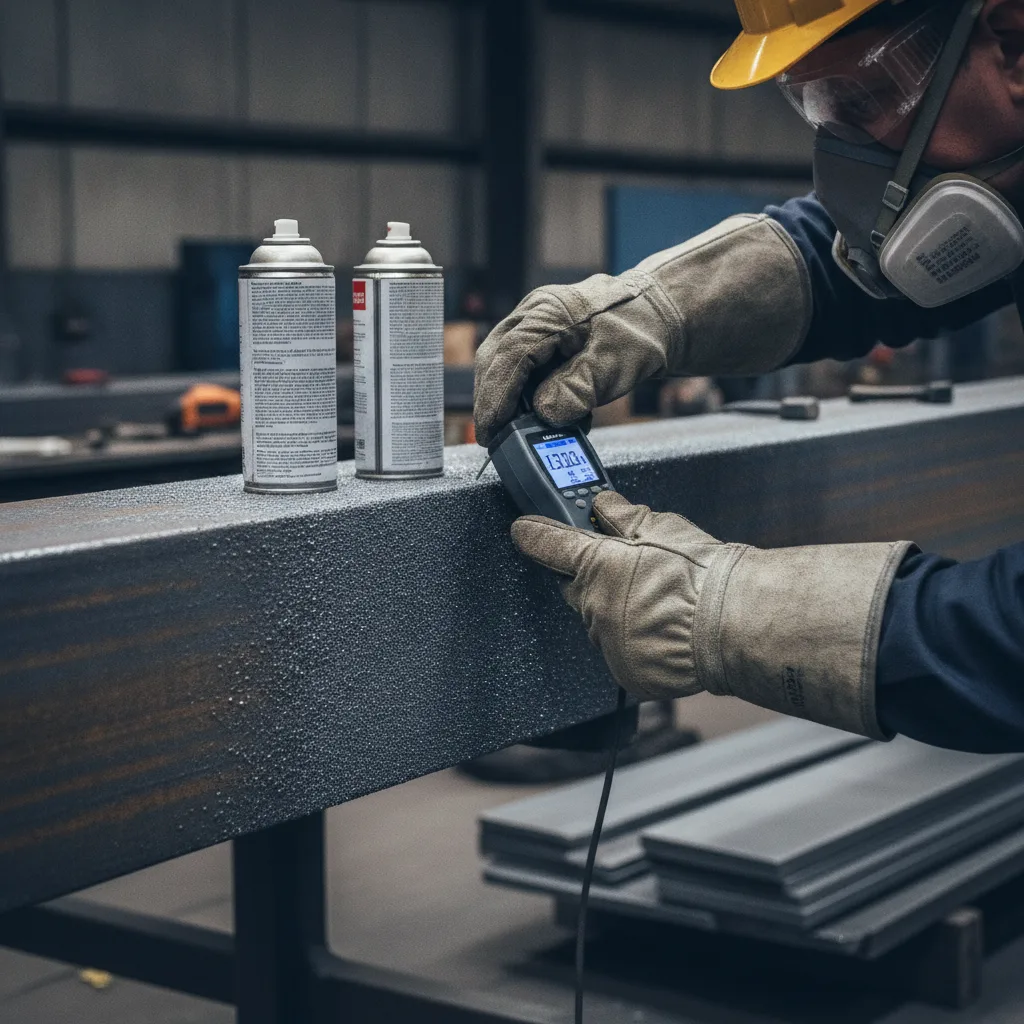
Sur un ouvrage métallique, la durabilité d’un système anticorrosion ne se joue pas seulement dans le pot de peinture, mais aussi dans le profil rugosité surface acier ISO 8503.
Le profil de rugosité surface acier ISO 8503 conditionne l’ancrage mécanique du primaire, la tenue du feuil dans le temps et, très concrètement, la validité de vos PV de contrôle. Beaucoup de non conformités constatées en réception proviennent d’un profil trop faible ou trop agressif, jamais mesuré, jamais tracé. Voici comment ce paramètre est défini, mesuré et vérifié en atelier comme sur chantier.
Profil rugosité surface acier ISO 8503, mesure et adhérence
Temps de lecture : ~9 min
- Qu’est-ce que le profil rugosité surface acier ISO 8503
- Pourquoi la rugosité détermine l’adhérence du système anticorrosion
- Grit ou shot, deux familles de profils à ne pas confondre
- Comment mesurer concrètement la rugosité d’une surface acier décapée
- Fine, medium, coarse, choisir la bonne catégorie
- Le lien entre Sa 2½, Sa 3 et le profil de rugosité
- Calibration et entretien du comparateur de rugosité
- Ce que cela change sur vos chantiers et vos lots sous traités
- Aller plus loin avec le profil de rugosité ISO 8503
- FAQ
Qu’est-ce que le profil rugosité surface acier ISO 8503
La série ISO 8503 porte sur la préparation des subjectiles en acier avant application de peintures et de produits assimilés, et plus précisément sur les caractéristiques de rugosité des substrats acier décapés par projection d’abrasif. Elle ne décrit pas un aspect esthétique mais une géométrie de surface, celle des crêtes et des vallées générées par l’impact des particules d’abrasif.
Cette hauteur crête vallée, exprimée en µm, définit la surface réelle de contact offerte au revêtement et la profondeur d’ancrage mécanique disponible.
La série se décompose en trois parties complémentaires. ISO 8503-1 fixe les spécifications et définitions des comparateurs ISO de profil de surface destinés à l’évaluation visuelle et tactile des surfaces décapées. ISO 8503-2 décrit la méthode de classement du profil de surface au moyen de ces comparateurs. ISO 8503-3 définit la procédure de calibration des comparateurs et la détermination du profil par microscope focalisant, dans une plage allant de 20 µm à 200 µm.
Ces textes sont repris en Europe sous la forme EN ISO 8503, adoptés par les organismes nationaux de normalisation, ce qui en fait une référence commune entre un bureau d’études français, un constructeur métallique et un contrôleur externe.
Pourquoi la rugosité détermine l’adhérence du système anticorrosion
Rugosité et accrochage mécanique
Un primaire industriel, qu’il s’agisse d’un époxy riche en zinc ou d’un époxy barrière, n’adhère pas uniquement par affinité chimique. Il adhère surtout par accrochage mécanique dans les anfractuosités créées par le décapage par projection d’abrasif.
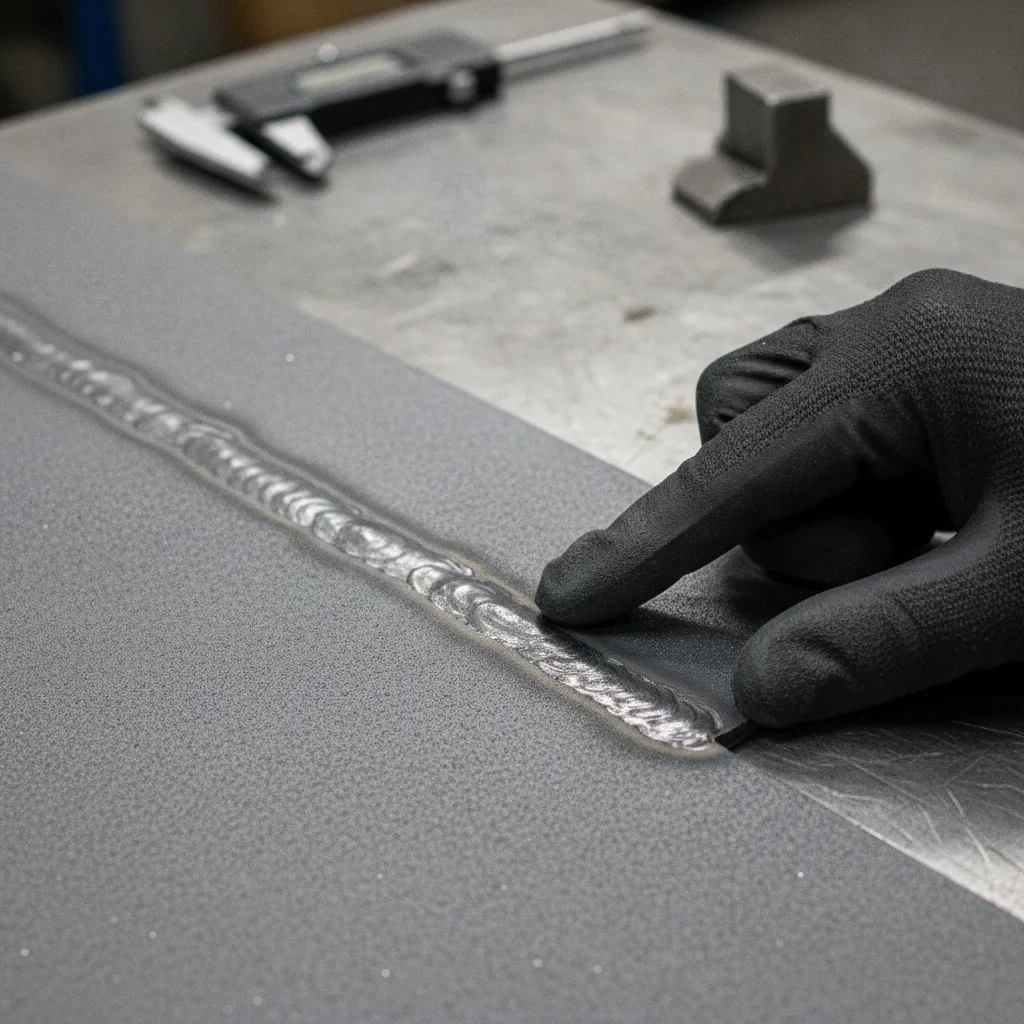
Une surface trop lisse, même parfaitement propre, offre peu de prise, ce qui se traduit par des décollements prématurés, des cloquages et une résistance à la corrosion dégradée bien avant la durabilité annoncée par le système prescrit.
L’excès inverse pose un problème symétrique. Un profil trop profond génère des crêtes qui ne sont pas recouvertes par l’épaisseur de revêtement appliquée. Ces pointes émergentes deviennent des amorces de corrosion ponctuelle, très visibles après quelques mois en atmosphère C4 ou C5. C’est un phénomène classique sur les ouvrages traités avec un abrasif trop grossier alors que le système prescrit reste en épaisseur modérée.
Autrement dit, la rugosité de surface avant peinture industrielle doit être calée sur le système, pas sur les habitudes de l’atelier ou sur le stock d’abrasif disponible.
Grit ou shot, deux familles de profils à ne pas confondre
ISO 8503-1 distingue explicitement deux familles de comparateurs, selon la nature de l’abrasif employé. L’abrasif grit anguleux, typique du sablage et du corindonnage, produit un profil pointu, à arêtes vives. L’abrasif shot arrondi, projeté par grenailleuse, produit un profil en cuvettes, plus doux et régulier.
Un même relevé en µm ne recouvre donc pas la même géométrie ni la même surface développée selon la famille d’abrasif. Utiliser un comparateur grit pour évaluer une surface grenaillée, ou l’inverse, invalide la mesure.
| Critère | Profil grit anguleux | Profil shot arrondi |
|---|---|---|
| Procédé type | Sablage, corindonnage, projection d’abrasif anguleux | Grenaillage en cabine ou en tunnel |
| Géométrie obtenue | Crêtes vives, vallées étroites | Empreintes en cuvettes, relief adouci |
| Comparateur ISO 8503-1 | Comparateur grit | Comparateur shot |
| Ancrage mécanique | Élevé, surface développée importante | Plus modéré, profil plus régulier |
| Usage fréquent | Systèmes époxy anticorrosion, ouvrages C4 et C5 | Traitement en série d’éléments de charpente en atelier |
Le choix se fait donc en amont, au moment de définir la gamme de préparation de surface, en cohérence avec la fiche technique du primaire et avec les exigences du CCTP. Sur nos ateliers et nos interventions sur réservoirs et cuves, le couple abrasif et système est arrêté avant le premier coup de sablette, jamais après.
Comment mesurer concrètement la rugosité d’une surface acier décapée
Trois méthodes coexistent sur le terrain, avec des niveaux de précision et de traçabilité différents. La plus répandue reste le comparateur de profil de surface conforme à ISO 8503-2. Il s’agit d’une plaque de référence segmentée, chaque segment correspondant à une plage de profil définie. L’opérateur compare la surface décapée au comparateur, visuellement puis au toucher, sous un éclairage constant, et retient le segment le plus représentatif. Cette évaluation tactile et visuelle est rapide, non destructive, et suffit dans la majorité des contrôles de production.
La deuxième méthode fait appel à un rugosimètre à palpeur ou à un appareil de mesure numérique du profil. Elle fournit une valeur chiffrée de hauteur crête vallée, utile lorsque le cahier des charges impose une plage précise en µm et non une simple catégorie. La troisième méthode repose sur la réplique de surface, un ruban compressible appliqué sur l’acier puis mesuré au micromètre. Elle présente l’avantage de conserver une trace physique du profil, ce qui est apprécié lors de contrôles contradictoires ou sur des zones difficilement accessibles.
Voici les points de vigilance que nous appliquons systématiquement lors d’une évaluation de rugosité du substrat acier grenaillé ou sablé.
- Vérifier d’abord le grade de propreté atteint, car la mesure de profil n’a de sens que sur une surface décapée de façon homogène.
- Multiplier les points de contrôle sur des zones représentatives, notamment sur les angles rentrants, les soudures et les zones reprises manuellement.
- Travailler sous un éclairage stable et sur une surface exempte de poussière résiduelle et d’oxydation naissante.
- Consigner le type d’abrasif, le comparateur utilisé, la catégorie relevée et l’opérateur, dans le PV de préparation de surface.
Bon à savoir
ISO 8503-2 ne s’applique qu’aux surfaces ayant atteint un aspect décapé global sur toute leur étendue. Une mesure de profil réalisée sur un acier partiellement décapé n’a aucune valeur contractuelle.
Fine, medium, coarse, choisir la bonne catégorie
Le classement issu du comparateur répartit les surfaces en trois catégories, fine, medium et coarse, chacune correspondant à une plage de hauteur crête vallée déterminée et calibrée selon ISO 8503-3.
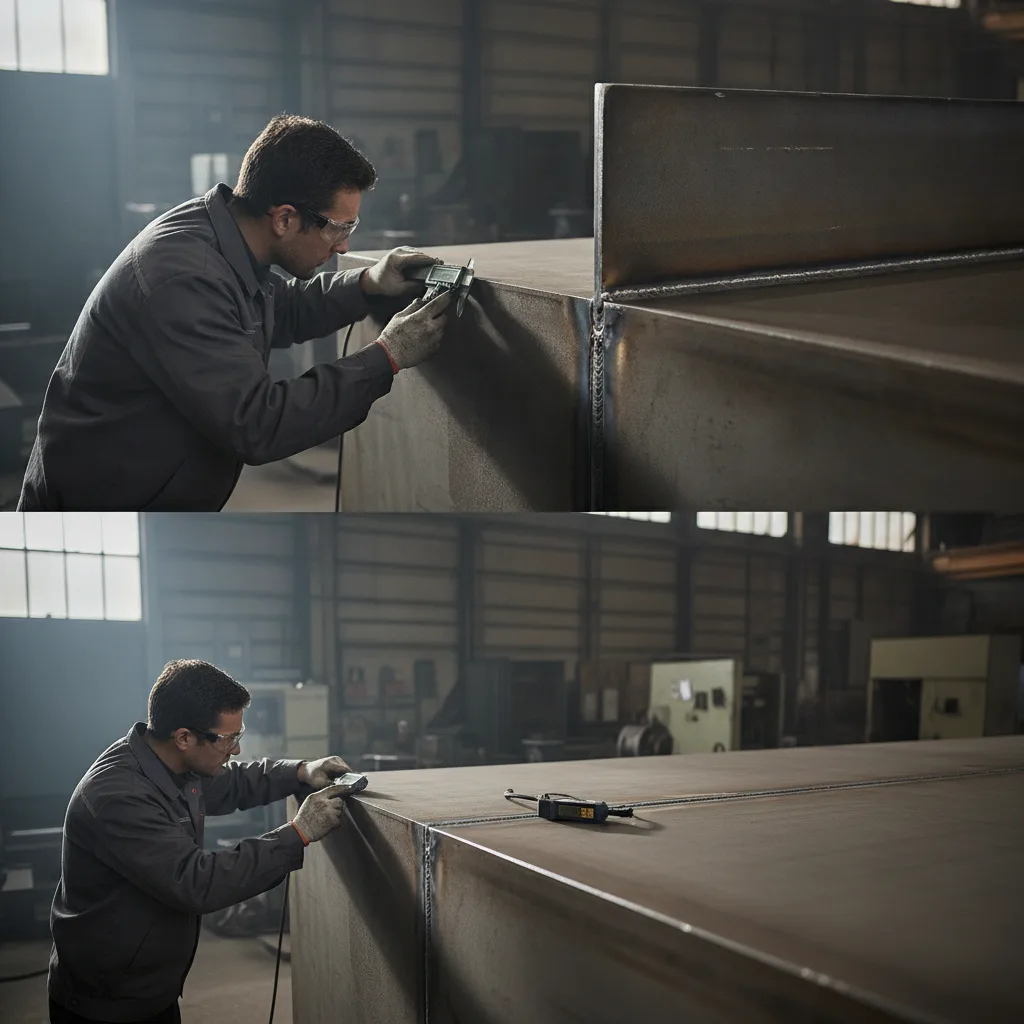
Choisir entre les catégories fine, medium et coarse
La catégorie fine convient aux systèmes de faible épaisseur et aux revêtements décoratifs techniques, où un profil trop marqué risquerait de traverser le feuil. La catégorie medium est la plus courante pour les systèmes de peinture anticorrosion classiques appliqués sur charpente métallique, y compris en atelier sous cadence. La catégorie coarse s’adresse aux revêtements de forte épaisseur, aux systèmes destinés aux atmosphères très agressives et aux immersions, où l’ancrage doit compenser des contraintes mécaniques et chimiques élevées.
La règle de décision reste la même dans tous les cas. La plage de rugosité recommandée est celle indiquée par le fabricant du primaire prescrit, reprise le cas échéant dans le CCTP. La catégorie ISO 8503 n’est pas un objectif en soi, c’est un moyen de vérifier que la préparation de surface est compatible avec le système qui sera appliqué par dessus, puis avec l’épaisseur de revêtement visée.
Le lien entre Sa 2½, Sa 3 et le profil de rugosité
Une confusion revient régulièrement dans les échanges avec les donneurs d’ordre. Le grade de propreté et le profil de rugosité sont deux paramètres distincts. Sa 2½ et Sa 3, définis par ISO 8501-1, décrivent le degré d’élimination de la calamine, de la rouille et des revêtements anciens, donc la propreté visuelle du subjectile. Le profil ISO 8503 décrit la géométrie obtenue.
On peut parfaitement atteindre un Sa 3 avec un profil insuffisant, et à l’inverse générer un profil profond sur une surface mal décapée.
Les deux se contrôlent donc ensemble, dans cet ordre. Le décapage est exécuté selon les procédures de projection d’abrasif décrites par ISO 8504-2, la propreté est validée par référence à ISO 8501-1, puis le profil est classé selon ISO 8503-2. C’est cette séquence qui rend un PV de préparation de surface défendable devant un maître d’ouvrage ou un contrôleur technique.
Calibration et entretien du comparateur de rugosité
Un comparateur n’est pas un consommable inerte. Il constitue un instrument de mesure dont la fiabilité repose sur une calibration métrologique. ISO 8503-3 définit la procédure par microscope focalisant permettant d’étalonner les comparateurs ISO dans la plage de 20 µm à 200 µm. Cette traçabilité métrologique garantit que la catégorie annoncée correspond bien à une hauteur réelle et non à une appréciation subjective.
En atelier, l’entretien passe par un nettoyage régulier des segments, le remplacement de tout comparateur rayé, déformé ou terni, et une vérification périodique intégrée au plan de contrôle qualité. Un comparateur usé par des centaines de passages tactiles finit par lisser ses reliefs et sous estimer le profil réel, ce qui conduit à sur décaper inutilement ou à valider des surfaces non conformes.
Important
La mesure de profil doit être réalisée avant toute apparition de rouille de recouvrement, dans le délai de mise en peinture défini par la procédure. Passé ce délai, la surface doit être reprise avant application du primaire.
Ce que cela change sur vos chantiers et vos lots sous traités
Pour un constructeur métallique qui externalise son lot peinture, la maîtrise du profil de rugosité est un indicateur direct du sérieux de l’applicateur. Elle se lit dans les documents, pas dans les discours.
Chez TECHNICOAT SOLUTIONS, chaque opération de préparation de surface fait l’objet d’un relevé de propreté et d’un classement de profil, associé aux mesures d’épaisseur et d’adhérence du système appliqué. Ces éléments constituent le dossier qui sécurise votre réception, que l’intervention porte sur des structures métalliques, des réservoirs et cuves ou une rénovation de façade en bardage.
Cette rigueur vaut également pour les protections passives au feu, flocage de poutres et peinture intumescente sur charpente métallique, où la qualité de l’accrochage du primaire conditionne la tenue de l’ensemble du complexe. Un profil maîtrisé, documenté et cohérent avec le système prescrit reste le meilleur moyen d’éviter une reprise coûteuse deux ans après la mise en service.
Aller plus loin avec le profil de rugosité ISO 8503
Le profil de rugosité n’est pas un détail de spécialiste, c’est le socle mécanique sur lequel repose toute la durabilité d’un système anticorrosion. Le mesurer avec le bon comparateur, le classer selon ISO 8503-2, le relier au grade de propreté ISO 8501-1 et le consigner dans un PV, voilà ce qui distingue une préparation de surface conforme d’une préparation approximative.
Si vous avez un lot de traitement de surface à confier ou un CCTP à sécuriser, nos équipes peuvent auditer vos exigences et vous remettre une méthodologie de contrôle adaptée via notre page de demande de devis.
FAQ
Le profil de rugosité doit-il être mesuré sur chaque pièce d’un lot en atelier ?
Non, la pratique courante consiste à définir une fréquence de contrôle dans le plan qualité, avec des relevés sur des pièces représentatives de chaque cycle de décapage et un contrôle renforcé à chaque changement d’abrasif, de pression ou d’opérateur.
Peut-on rattraper un profil de rugosité insuffisant sans tout redécaper ?
Dans la pratique, non. Si la plage visée n’est pas atteinte, la seule solution fiable consiste à reprendre le décapage par projection d’abrasif sur la zone concernée avec un abrasif adapté, avant de revalider propreté et profil.
La mesure du profil est-elle possible sur un chantier extérieur ?
Oui, le comparateur ISO 8503-2 et le ruban de réplique s’utilisent sans difficulté en extérieur, sous réserve de disposer d’un éclairage suffisant et d’une surface sèche, propre et dépoussiérée au moment du contrôle.
Quelle différence entre profil de rugosité et épaisseur de feuil sec ?
Le profil décrit la géométrie de l’acier avant peinture, l’épaisseur de feuil sec décrit le revêtement appliqué. Les deux sont liés, car l’épaisseur mesurée au dessus des crêtes diffère de l’épaisseur moyenne sur un support rugueux, ce qui doit être pris en compte lors de l’interprétation des relevés.
Un ouvrage déjà peint peut-il être contrôlé selon ISO 8503 ?
Non, la norme s’applique au substrat acier décapé avant application du revêtement. Sur un ouvrage existant, le contrôle du profil intervient uniquement après décapage complet des anciennes couches, lors d’une remise en peinture.