

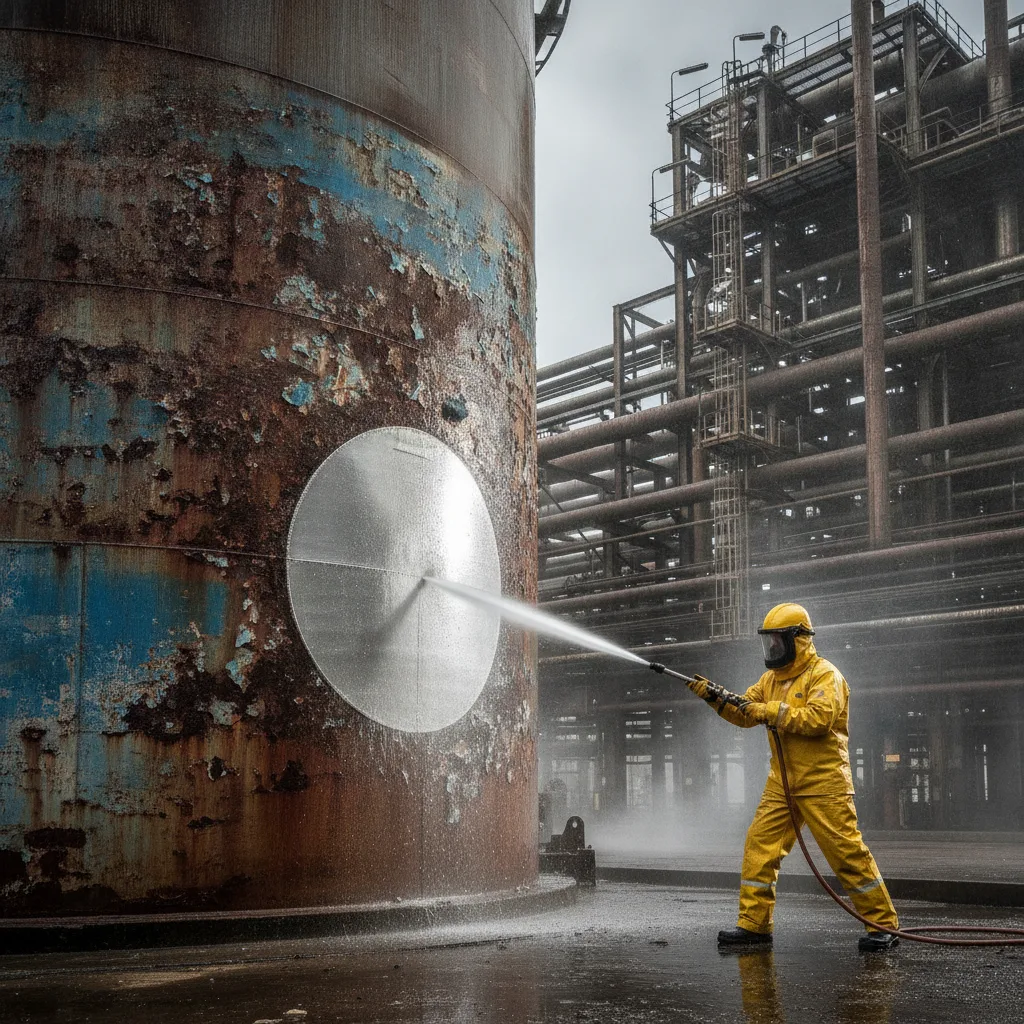
Le décapage haute pression UHP en peinture industrielle consiste à retirer un ancien revêtement, la rouille et les contaminants de surface au moyen d’un jet d’eau à très haute énergie, sans projeter un gramme d’abrasif. Sur les chantiers de maintenance, cette technique séduit parce qu’elle ne génère ni poussière abrasive ni déchets siliceux, et qu’elle permet de travailler à proximité d’installations en exploitation.
Elle ne se substitue pourtant pas au sablage dans tous les cas, notamment lorsque le système prescrit exige un profil d’ancrage sur acier nu. Chez TECHNICOAT SOLUTIONS, nous arbitrons la méthode de préparation de surface en fonction du substrat, du système anticorrosion prescrit et des contraintes du site. Voici les repères techniques, normatifs et pratiques pour décider en connaissance de cause.
Décapage haute pression UHP en peinture industrielle
Temps de lecture : ~11 min
- Décapage haute pression UHP en peinture industrielle, de quoi parle-t-on exactement ?
- Décapage haute pression vs sablage, ce que change réellement le jet d’eau
- Les normes qui encadrent la préparation de surface UHP avant peinture
- Quand le décapage UHP remplace avantageusement le sablage
- Les limites à connaître, en particulier sur acier nu
- Sécurité et organisation d’un chantier d’hydrodécapage UHP
- Comment choisir un prestataire de décapage UHP pour un ouvrage industriel
- Aller plus loin avec le décapage UHP en peinture industrielle
- Questions fréquentes sur le décapage UHP
Décapage haute pression UHP en peinture industrielle, de quoi parle-t-on exactement ?
Les organismes de normalisation américains NACE et SSPC, aujourd’hui réunis sous l’entité AMPP, distinguent plusieurs familles de nettoyage à l’eau, du lavage basse pression au waterjetting ultra haute pression. Cette classification structure toute la discussion technique, car les performances obtenues n’ont rien de comparable d’une famille à l’autre. Le nettoyage basse et haute pression retire les salissures, les sels et les produits non adhérents. L’hydrodécapage ultra haute pression, lui, enlève des feuils de peinture complets, la calamine dégradée et la rouille résiduelle, en s’approchant des résultats visuels d’une projection d’abrasif.
Les seuils de pression varient selon les référentiels, ce qui explique une partie des malentendus sur les chantiers. Un guide technique de préparation de surface des métaux définit le waterjetting ultra haute pression, ou UHP WJ, comme un jet d’eau sans abrasif au-delà de 170 MPa, soit environ 1 700 bar. La norme conjointe NACE No. 6 et SSPC-SP 13, dédiée au béton, place le seuil plus haut, au-delà de 210 MPa, soit 30 000 psi. Une publication spécialisée consacrée au sujet rappelle de son côté que la norme ISO 8501-4 évoque un seuil de l’ordre de 1 400 bar, soit 21 000 psi. Enfin, les fournisseurs d’équipements parlent couramment d’ultra haute pression au-delà de 2 000 bar, avec des installations exploitées jusqu’à environ 4 000 bar pour éliminer des revêtements très durs comme certaines laques spéciales, les revêtements céramiques, le caoutchouc ou le bitume.
| Famille de procédé | Plage de pression indicative | Résultat attendu |
|---|---|---|
| Nettoyage haute pression, HP WC | Jusqu’à environ 700 bar | Élimination des salissures, sels solubles et produits non adhérents |
| Waterjetting haute pression, HP WJ | Environ 700 à 1 700 bar | Retrait partiel de peinture dégradée et de rouille non adhérente |
| Waterjetting ultra haute pression, UHP WJ, métal | Au-delà de 1 700 bar selon les guides AMPP | Mise à nu progressive du substrat métallique, degrés WJ-1 à WJ-4 |
| UHP WJ sur béton, NACE No. 6 et SSPC-SP 13 | Au-delà de 210 MPa, soit 30 000 psi | Retrait de revêtement d’étanchéité, de peinture et de laitance |
| Équipements industriels dits UHPW | 2 000 à 4 000 bar | Revêtements tenaces, bitume, caoutchouc, latex, résidus process |
En France, les prestataires spécialisés en hydrodécapage annoncent des capacités courantes de 500 à 3 000 bar, certains allant jusqu’à 3 200 bar pour l’enlèvement de revêtements d’étanchéité et la préparation de surfaces béton. Ces ordres de grandeur suffisent à couvrir l’essentiel des besoins de maintenance industrielle et de génie civil.
Décapage haute pression vs sablage, ce que change réellement le jet d’eau
La différence de fond ne porte pas sur la capacité à nettoyer, mais sur l’action mécanique exercée sur le métal. Le sablage abrasif, par grenaillage ou projection de corindon, crée un profil de rugosité neuf en arrachant de la matière. L’hydrodécapage, lui, découpe et décolle le revêtement sans modifier significativement la topographie de l’acier. Les standards de waterjetting insistent précisément sur cette propriété : le procédé nettoie en préservant le profil de rugosité existant, ce qui constitue un avantage majeur en maintenance d’ouvrages déjà sablés en atelier lors de leur construction.
| Critère | Hydrodécapage UHP | Sablage abrasif |
|---|---|---|
| Profil d’ancrage sur acier nu | Non créé, seulement révélé et conservé | Créé et maîtrisable selon l’abrasif |
| Poussières | Très faibles, travail humide | Émissions importantes, confinement nécessaire |
| Déchets générés | Effluents à collecter et traiter | Abrasif usé mélangé aux résidus de peinture |
| Travail en site occupé | Adapté, voisinage d’équipements sensibles possible | Contraignant, risque d’abrasion et d’encrassement |
| Retrait de sels solubles | Très efficace, y compris dans les piqûres | Partiel, les sels peuvent rester en fond de piqûre |
| Séchage avant peinture | Obligatoire, risque de rouille superficielle | Surface sèche immédiatement |
Sur des ouvrages en atmosphère C4 ou C5, notamment en bord de mer ou en environnement chimique, la capacité de l’eau sous ultra haute pression à extraire la contamination saline logée dans les piqûres de corrosion représente un argument technique solide. Un feuil neuf appliqué sur des sels résiduels cloque, quelle que soit la qualité de la peinture.
Les normes qui encadrent la préparation de surface UHP avant peinture
Le référentiel central pour les métaux est la norme conjointe SSPC-SP 12 et NACE No. 5, consacrée à la préparation et au nettoyage de l’acier et des surfaces dures par jet d’eau haute et ultra haute pression avant remise en peinture. Elle définit quatre degrés de propreté visuelle, de WJ-1 à WJ-4, qui jouent le même rôle que les degrés Sa du sablage dans une prescription. Côté européen, la norme ISO 8501-4 encadre l’évaluation visuelle après waterjetting, et la série ISO 8504, avec sa partie 5, traite des méthodes de préparation par projection d’eau. Pour le béton, la norme NACE No. 6 et SSPC-SP 13 fixe le cadre.
Les quatre degrés de propreté se lisent de la manière suivante, et c’est sur eux que se construit le PV de contrôle avant application.
- WJ-1, surface mise à nu, exempte de rouille, de calamine, d’ancien revêtement et de tout contaminant visible, avec un aspect métal mat.
- WJ-2, nettoyage très soigné, au moins 95 pour cent de la surface sans résidu visible, avec au maximum 5 pour cent de taches dispersées.
- WJ-3, nettoyage soigné, environ deux tiers de la surface sans résidu visible, le tiers restant pouvant présenter des taches dispersées de peinture, de rouille ou de pollution.
- WJ-4, nettoyage léger, élimination uniforme des parties non adhérentes, avec davantage de résidus visibles qu’en WJ-3.
À ces degrés visuels s’ajoutent des critères non visibles, en particulier la contamination saline et la présence de graisses. Des documents techniques de la marine américaine, qui reprennent ces standards, précisent que sur des zones préparées en WJ-2 avec un équipement UHP, certaines étapes de dégraissage préalable peuvent être allégées, sous réserve de validation par un test de mouillabilité de type water break test décrit par les référentiels ASTM F-21 et F-22. Autrement dit, la méthode ne dispense jamais du contrôle, elle en déplace simplement le point d’application.
Bon à savoir
Un degré WJ n’est pas un degré Sa. Si votre CCTP prescrit un Sa 2,5 au sens de l’ISO 8501-1, une préparation UHP ne peut être acceptée qu’après validation écrite du prescripteur et du fournisseur de peinture, avec équivalence documentée.
Quand le décapage UHP remplace avantageusement le sablage
Le premier cas de figure est l’intervention sur site en exploitation. Quand la production ne peut pas s’arrêter, ou quand l’atelier voisin traite des produits sensibles, l’absence de poussières abrasives change tout. Nous rencontrons régulièrement ce besoin chez des responsables maintenance de l’industrie lourde, de la chimie, de l’énergie et de l’agroalimentaire, qui doivent planifier la protection anticorrosion de leurs installations autour de l’exploitation.
Le deuxième cas concerne les espaces confinés et les géométries complexes, intérieurs de cuves et de réservoirs, tuyauteries industrielles, caissons d’ouvrages d’art, où la récupération d’abrasif est coûteuse et la ventilation difficile. Nos interventions sur réservoirs et cuves industrielles combinent souvent sablage extérieur et hydrodécapage sur les zones où l’abrasif serait problématique, avec le même objectif de traçabilité.
Le troisième cas est la remise en peinture d’ouvrages métalliques déjà protégés, charpente métallique industrielle, structures de halls, passerelles, ossatures de bardage. Le profil d’ancrage d’origine existe, il suffit de le décontaminer et de retirer les feuils non adhérents pour appliquer un système de maintenance conforme à l’ISO 12944. Sur des façades en bardage ou des toitures métalliques, l’hydrodécapage constitue un préalable efficace au traitement de la rouille et à la remise en peinture.
Le quatrième cas est le béton. Pour préparer un support avant réparation, ragréage ou application d’un revêtement, ou pour retirer une ancienne étanchéité, l’ultra haute pression ouvre la porosité sans microfissurer comme peut le faire un burinage. C’est un procédé que nous mobilisons sur les voiles béton corrodés et les ouvrages d’art, en complément du traitement des aciers apparents.
Les limites à connaître, en particulier sur acier nu
La principale limite est structurelle. Le jet d’eau ne crée pas de profil d’ancrage. Sur un acier neuf, laminé, recouvert de calamine d’usine, ou sur une zone où le profil d’origine a disparu par corrosion généralisée, l’UHP seul ne permet pas d’atteindre la rugosité exigée par un primaire riche en zinc ou par un système C5. Dans ce cas, le grenaillage ou le sablage reste la seule voie, éventuellement en reprise localisée après hydrodécapage général.
La deuxième limite est la gestion de l’eau. Un chantier UHP produit des effluents de décapage chargés en particules de peinture, parfois en métaux lourds sur des ouvrages anciens. Ces effluents doivent être confinés, filtrés et évacués en filière agréée avec bordereaux de suivi, ce qui suppose une logistique dédiée, bacs de rétention, pompes, géomembranes. La troisième limite est le temps de séchage et le risque de rouille superficielle après décapage, qui impose une fenêtre d’application courte, un contrôle d’hygrométrie et parfois l’usage d’inhibiteurs compatibles avec le système prescrit.
Important
Sur les supports susceptibles de contenir de l’amiante, revêtements anciens, enduits, joints, le retrait par voie humide ne dispense pas des obligations réglementaires. Une intervention en sous-section 4 exige une évaluation préalable et du personnel habilité.
Sécurité et organisation d’un chantier d’hydrodécapage UHP
Un jet à plusieurs milliers de bar coupe les tissus humains instantanément. Les standards et guides techniques insistent sur le balisage et le confinement de la zone de travail, les équipements de protection individuelle spécifiques, combinaisons anticoupure, guêtres, visières, protections auditives, sur les procédures de consignation et sur la formation des opérateurs à la manipulation des lances et des têtes rotatives. Le PPSPS doit décrire le périmètre d’exclusion, la gestion des coactivités, le traitement des effluents et les modalités de travail en hauteur ou en espace confiné. C’est aussi un procédé qui réduit l’exposition des opérateurs aux poussières et aux valeurs limites d’exposition professionnelle, ce qui constitue un argument sanitaire réel par rapport au sablage à sec.
Comment choisir un prestataire de décapage UHP pour un ouvrage industriel
Pour un chargé d’affaires qui sous-traite un lot traitement de surface, ou pour un bureau d’études qui doit sécuriser l’exécution de sa prescription, quelques critères permettent de trier rapidement.
- La capacité réelle en pression et en débit, avec les équipements et les têtes disponibles, de la haute pression classique jusqu’à 3 000 bar et plus.
- La maîtrise des référentiels de propreté, SSPC-SP 12 et NACE No. 5, ISO 8501-4, ISO 8504-5, NACE No. 6 et SSPC-SP 13 pour le béton.
- La capacité à produire des PV de contrôle exploitables, degré de propreté atteint, mesures d’épaisseur de feuil sec, essais d’adhérence, relevés hygrométriques.
- La gestion documentée des effluents et des déchets, avec bordereaux de suivi et fiches de données de sécurité des produits appliqués.
- Les références sur des ouvrages comparables, charpente métallique, cuves, tuyauteries, ouvrages d’art, sites en exploitation.
TECHNICOAT SOLUTIONS intervient comme applicateur spécialiste en Île-de-France et sur les grands projets nationaux, en sous-traitance des charpentiers et constructeurs métalliques comme en direct auprès des sites industriels. Nous préparons, protégeons et remettons en peinture structures métalliques, réservoirs, bardages, sols industriels et bétons dégradés, avec application de systèmes anticorrosion conformes à l’ISO 12944 et de peintures intumescentes sur charpente. Le choix entre grenaillage, sablage et hydrodécapage se décide avec vous, sur la base du système prescrit et des contraintes du site, pas sur la base du matériel disponible.
Aller plus loin avec le décapage UHP en peinture industrielle
L’hydrodécapage ultra haute pression n’est ni un gadget ni un substitut universel au sablage. C’est une méthode de préparation de surface normalisée, encadrée par les référentiels AMPP et ISO, qui excelle là où la poussière abrasive est interdite, là où les sels doivent être extraits des piqûres de corrosion et là où le profil d’ancrage existant doit être préservé. Sa limite est nette, elle ne crée pas de rugosité sur acier nu.
Bien prescrite et bien contrôlée, elle sécurise la durabilité du système de peinture. Mal employée, elle produit un support propre en apparence et un feuil non conforme quelques mois plus tard. Pour arbitrer sur votre ouvrage, une visite technique et une lecture croisée du CCTP valent mieux qu’un choix de méthode par défaut. Vous pouvez nous transmettre votre dossier via notre page de demande de devis.
FAQ – questions fréquentes sur le décapage UHP
L’hydrodécapage UHP peut-il être réalisé sous température négative ?
En dessous de zéro degré, le procédé devient difficilement exploitable, risques de gel des circuits, verglas sur les plateformes et impossibilité de sécher le support dans la fenêtre d’application. Les interventions se planifient donc en dehors des périodes de gel, ou sous confinement chauffé.
Quelle quantité d’eau consomme un chantier de décapage UHP ?
La consommation dépend du débit de la pompe et du temps d’utilisation effectif des lances, elle se chiffre en litres par minute et doit être anticipée dans les besoins du chantier, alimentation, stockage tampon et capacité de rétention des effluents. Ce point se calcule au cas par cas lors de la préparation.
Le décapage UHP est-il compatible avec un ouvrage en acier galvanisé ?
Oui, avec un réglage de pression adapté, l’objectif étant de retirer les produits de corrosion blanche et les anciens feuils sans altérer la couche de zinc. Le paramétrage doit être validé sur zone témoin avant généralisation.
Faut-il un contrôle de sels solubles après hydrodécapage ?
C’est fortement recommandé sur les ouvrages en atmosphère C4 et C5, où la contamination saline conditionne la tenue du revêtement. Le relevé se fait par prélèvement de surface et s’intègre au dossier qualité remis avec les PV de contrôle.
Peut-on combiner UHP et sablage sur un même ouvrage ?
Oui, et c’est fréquent. L’hydrodécapage traite les grandes surfaces et les zones sensibles, le sablage reprend localement les parties mises à nu qui nécessitent un profil d’ancrage neuf. Cette combinaison doit figurer dans le mode opératoire validé avant démarrage.