

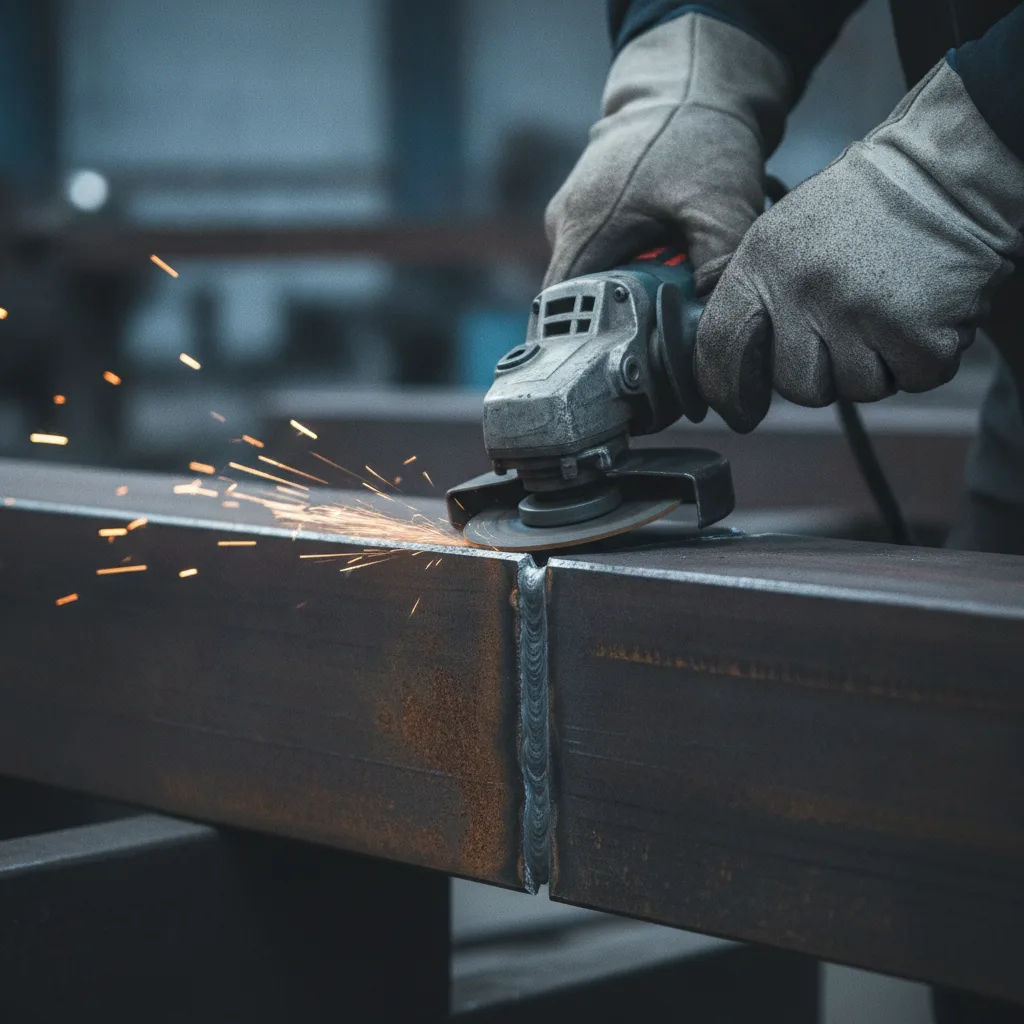
Sur une charpente métallique, la corrosion ne démarre presque jamais au milieu d’une tôle. Elle commence sur une arête vive, sur une projection de soudure oubliée ou sur un cordon mal raccordé au métal de base. C’est exactement l’objet du traitement arêtes soudures avant peinture ISO 8501-3, la norme qui fixe les degrés de préparation de ces zones singulières du subjectile en acier avant application d’une peinture.
Cet article détaille les niveaux P1, P2 et P3, le rayon d’arrondi de 2 mm, la préparation des cordons de soudure et les contrôles à conduire avant la première couche. Objectif, vous permettre de prescrire ou de vérifier une préparation réellement conforme, en atelier comme sur chantier.
Traitement arêtes soudures avant peinture ISO 8501-3
Temps de lecture : ~10 min
- Pourquoi les arêtes et les soudures décident de la durée de vie du système
- Que dit la norme ISO 8501-3
- P1, P2 et P3, trois degrés de préparation à prescrire explicitement
- Traitement arêtes soudures avant peinture ISO 8501-3, le cas des arêtes découpées
- Pourquoi arrondir à 2 mm et quand cette exigence s’applique
- Préparer un cordon de soudure avant application du revêtement
- ISO 8501-3 et les autres normes du dossier technique
- Le stripe coat, un complément et non un substitut
- Contrôles avant peinture et non conformités les plus fréquentes
- Ce que nous mettons en place chez Technicoat Solutions
- Aller plus loin avec une préparation conforme ISO 8501-3
- FAQ
Pourquoi les arêtes et les soudures décident de la durée de vie du système
Un film de peinture liquide ne se comporte pas de la même façon sur une surface plane et sur un angle vif. Sous l’effet de la tension superficielle du film, le produit se rétracte au sommet de l’arête pendant le séchage. Résultat, l’épaisseur sèche mesurée sur la face est conforme, alors que l’épaisseur réelle sur l’arête peut être très inférieure à la valeur prescrite. La protection anticorrosion cède alors localement, bien avant la durée de protection annoncée par le système.
Les cordons de soudure posent un problème différent. Les projections de soudure adhérentes, le laitier de soudage résiduel, la calamine non adhérente et les irrégularités de profil créent autant de points d’ancrage imparfaits. Un caniveau de soudure retient l’humidité et les contaminants, un cratère de soudure mal repris concentre les contraintes du film, et une porosité ouverte piège l’air puis se transforme en amorce de cloquage. Sur des ouvrages destinés à des classes de corrosivité C4 ou C5, ces défauts localisés expliquent la majorité des reprises prématurées.
Que dit la norme ISO 8501-3
L’ISO 8501-3, transposée en France sous la référence NF EN ISO 8501-3 et suivie par l’AFNOR, traite de la préparation des subjectiles d’acier avant application de peintures et de produits assimilés. Elle porte spécifiquement sur l’évaluation visuelle des soudures, des arêtes de coupe et des autres zones présentant des imperfections de surface localisées. Elle définit trois degrés de préparation, P1 pour une préparation légère, P2 pour une préparation soignée et P3 pour une préparation très soignée.
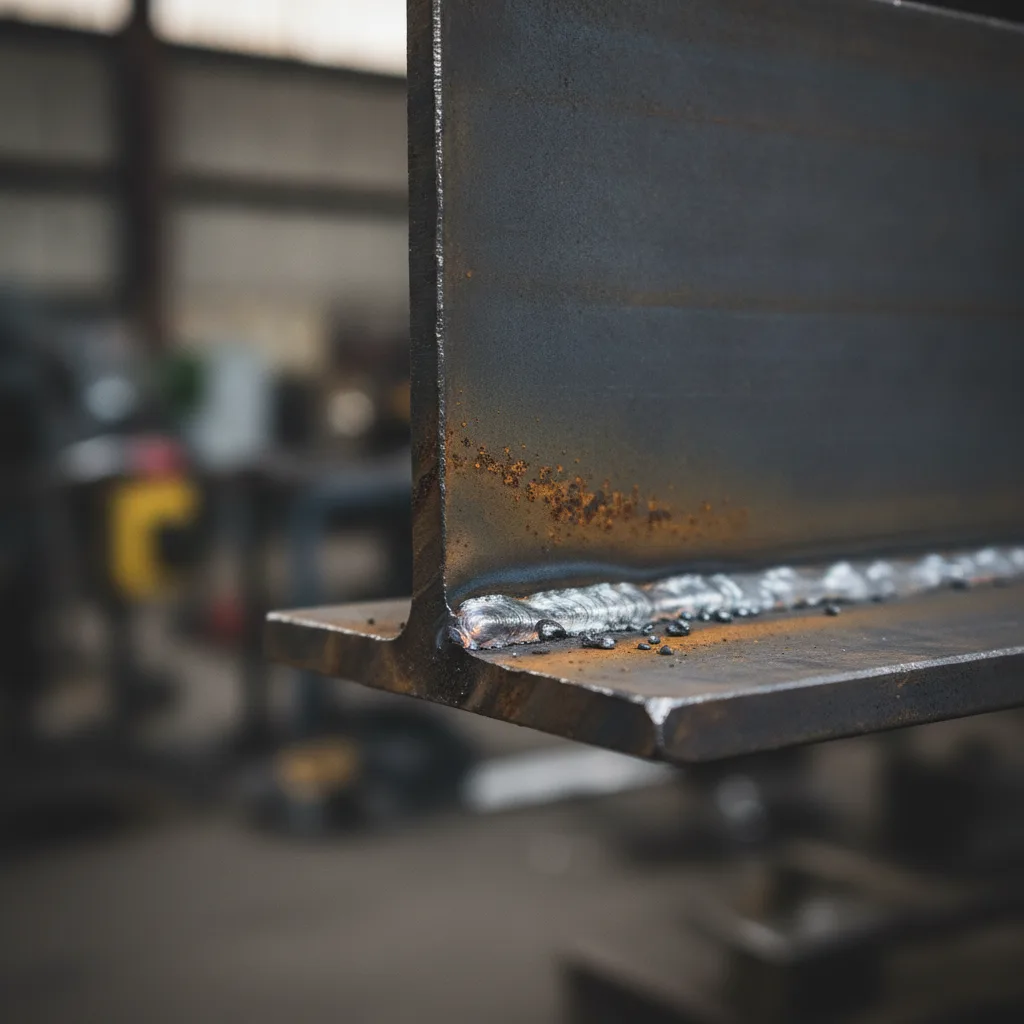
Il faut retenir ce que la norme ne fait pas. Elle ne se substitue pas au cahier des charges du projet, ni aux spécifications du fabricant de peinture, ni aux normes qui régissent le degré de préparation visuelle général de l’acier. Elle n’est pas non plus un code de soudage. Un défaut structurel relève d’une procédure de réparation qualifiée, jamais d’un simple meulage cosmétique suivi d’un primaire anticorrosion.
Bon à savoir
Plusieurs éditions de la norme coexistent dans les documents techniques, notamment la version 2006 et sa transposition européenne, ainsi qu’une édition plus récente référencée 2025. Vérifiez systématiquement l’édition citée dans le CCTP avant de figer la procédure d’atelier.
P1, P2 et P3, trois degrés de préparation à prescrire explicitement
Choisir le degré de préparation adapté
Le choix du degré conditionne le temps passé en atelier, donc le coût du lot traitement de surface. Il doit découler de la classe de corrosivité, de la durée de protection visée, du type de système et de l’accessibilité future de la structure pour l’entretien.
| Degré | Niveau de préparation | Principe | Usage typique |
|---|---|---|---|
| P1 | Préparation légère | Retrait des éléments non adhérents, préparation minimale avant peinture | Ambiance peu agressive, durée de protection limitée, exigences contractuelles réduites |
| P2 | Préparation soignée | Correction de la plupart des imperfections visibles, élimination des projections et du laitier, adoucissement des transitions | Protection anticorrosion industrielle courante, référence la plus fréquente en construction métallique |
| P3 | Préparation très soignée | Suppression de toutes les imperfections visibles importantes, arrondi des arêtes, profils de soudure régularisés | Environnements sévères, immersion, forte durabilité, exigences esthétiques élevées |
Écrire « préparation conforme à l’ISO 8501-3 » dans un DCE ne suffit pas. Sans mention explicite de P1, P2 ou P3, la prescription est inopposable à l’applicateur et ouvre la porte à un écart entre ce qui a été prescrit et ce qui sera exécuté. C’est l’un des points que nous demandons systématiquement à clarifier lors de l’étude d’un lot peinture sur structures métalliques.
Traitement arêtes soudures avant peinture ISO 8501-3, le cas des arêtes découpées
Toutes les arêtes ne se valent pas. Une arête laminée, une arête poinçonnée, une arête cisaillée, une arête sciée, une arête percée et une arête issue d’une découpe thermique présentent des défauts différents, donc des traitements différents.
Arêtes issues de découpes mécaniques
Les arêtes obtenues par poinçonnage, cisaillement, sciage ou perçage portent généralement des bavures, des arrachements et un angle très vif. Le traitement de base consiste en un ébavurage complet puis un adoucissement de l’angle. Pour le degré le plus exigeant, la norme demande un arrondi de l’arête avec un rayon minimal de 2 mm.
Les arêtes découpées thermiquement, par plasma ou par oxygaz, cumulent d’autres difficultés. On y trouve du laitier adhérent, de la calamine non adhérente, des profils irréguliers, des entailles et une zone affectée thermiquement parfois durcie. La préparation impose de retirer le laitier et la calamine non adhérente, puis de meuler les irrégularités marquantes. En P3, la face de coupe doit être régularisée et l’arête arrondie.
Pourquoi arrondir à 2 mm et quand cette exigence s’applique
Le rayon d’arrondi de 2 mm est associé aux exigences les plus élevées de préparation et renvoie aux prescriptions de conception de l’ISO 12944-3, qui traite justement des dispositions géométriques favorisant une protection anticorrosion durable. Un rayon de cette valeur permet au produit de mouiller correctement l’angle et de conserver une épaisseur proche de l’épaisseur nominale sur la totalité du développé.
Cette exigence n’est pas universelle. Elle doit être lue avec le cahier des charges, l’épaisseur totale du système, la géométrie des pièces, la classe de corrosivité et la méthode de contrôle prévue. Sur un ouvrage exposé en atmosphère marine ou en environnement chimique, elle devient un point de contrôle non négociable. Sur une structure intérieure en C2, elle peut être remplacée par un simple cassage d’arête, si le donneur d’ordre l’autorise explicitement.
Préparer un cordon de soudure avant application du revêtement
La préparation d’une soudure avant revêtement suit une logique constante, du plus grossier au plus fin. Voici les opérations à mener avant tout décapage abrasif final.
- Éliminer le laitier de soudage et les projections de soudure adhérentes, au burin, à la brosse métallique puis par meulage abrasif maîtrisé.
- Araser les cordons excessivement irréguliers et adoucir la transition entre le cordon et le métal de base, afin d’éviter les angles abrupts sur lesquels le film s’amincit.
- Traiter ou signaler les caniveaux, les cratères et les porosités ouvertes, avec réparation qualifiée lorsque le défaut dépasse le champ de la préparation de surface.
- Reprendre les amorces et fins de soudure mal raccordées, souvent négligées alors qu’elles concentrent les défauts.
- Dépoussiérer et contrôler visuellement avant décapage, car le sablage ne corrigera aucune géométrie.
Le meulage doit rester contrôlé. Un meulage trop agressif crée des facettes, des rayures profondes, des entailles et une perte de matière qui peuvent devenir un problème dimensionnel ou métallurgique. L’objectif est de supprimer l’imperfection préjudiciable, pas de refaçonner la pièce.
Important
Le décapage abrasif, sablage ou grenaillage, établit la propreté et la rugosité de surface nécessaires à l’accrochage du primaire, mais il ne transforme pas une arête vive en arête arrondie. Les opérations de meulage et d’ébavurage se placent donc en amont du décapage final.
ISO 8501-3 et les autres normes du dossier technique
La préparation de surface s’appuie sur un ensemble cohérent de référentiels. L’ISO 8501-1 fixe le degré de préparation visuelle général après décapage, c’est le fameux Sa 2,5 que l’on retrouve dans la plupart des CCTP. L’ISO 8501-3 vient en complément et traite uniquement les zones singulières, soudures, arêtes et imperfections localisées. L’ISO 8503 encadre la rugosité de surface obtenue après décapage abrasif, et l’ISO 8502 les méthodes d’évaluation des poussières et de la contamination saline. L’ISO 12944 chapeaute l’ensemble pour la protection anticorrosion des structures en acier, avec la conception traitée en partie 3.
Aucun de ces documents ne fixe à votre place le nombre de couches, l’épaisseur sèche, la nature du primaire riche en zinc, la fenêtre de recouvrement ou les exigences de stripe coat. Ces paramètres relèvent de la fiche technique du système et du cahier des charges. Les guides techniques de la construction métallique, dont SteelConstruction.info, insistent sur ce point, la préparation des imperfections conditionne la performance du système bien davantage que la sophistication du produit appliqué.
Le stripe coat, un complément et non un substitut
Le stripe coat consiste à appliquer au pinceau une couche de renforcement locale sur les arêtes, les cordons de soudure, les angles, les boulons et les zones difficiles d’accès, avant ou entre les couches générales. Il compense la tendance naturelle du film à s’amincir sur les géométries complexes et reste une bonne pratique sur la majorité des systèmes C4 et C5.
En revanche, un stripe coat ne corrige jamais une arête vive, une projection adhérente ou un cratère de soudure non repris. Peindre plus épais sur un défaut géométrique ne produit pas une protection équivalente à une préparation mécanique conforme. Le stripe coat doit être appliqué après préparation et nettoyage, sans surépaisseur ni coulure, en respectant la fenêtre de recouvrement prescrite.
Contrôles avant peinture et non conformités les plus fréquentes
Le contrôle des arêtes et des soudures se fait à la lumière rasante, au toucher ganté et, lorsque le projet l’exige, avec un gabarit de rayon. Il porte sur l’absence de bavures, l’absence de laitier adhérent sur les découpes thermiques, le respect du rayon d’arrondi demandé, la régularité des profils de soudure et la propreté finale du subjectile en acier.
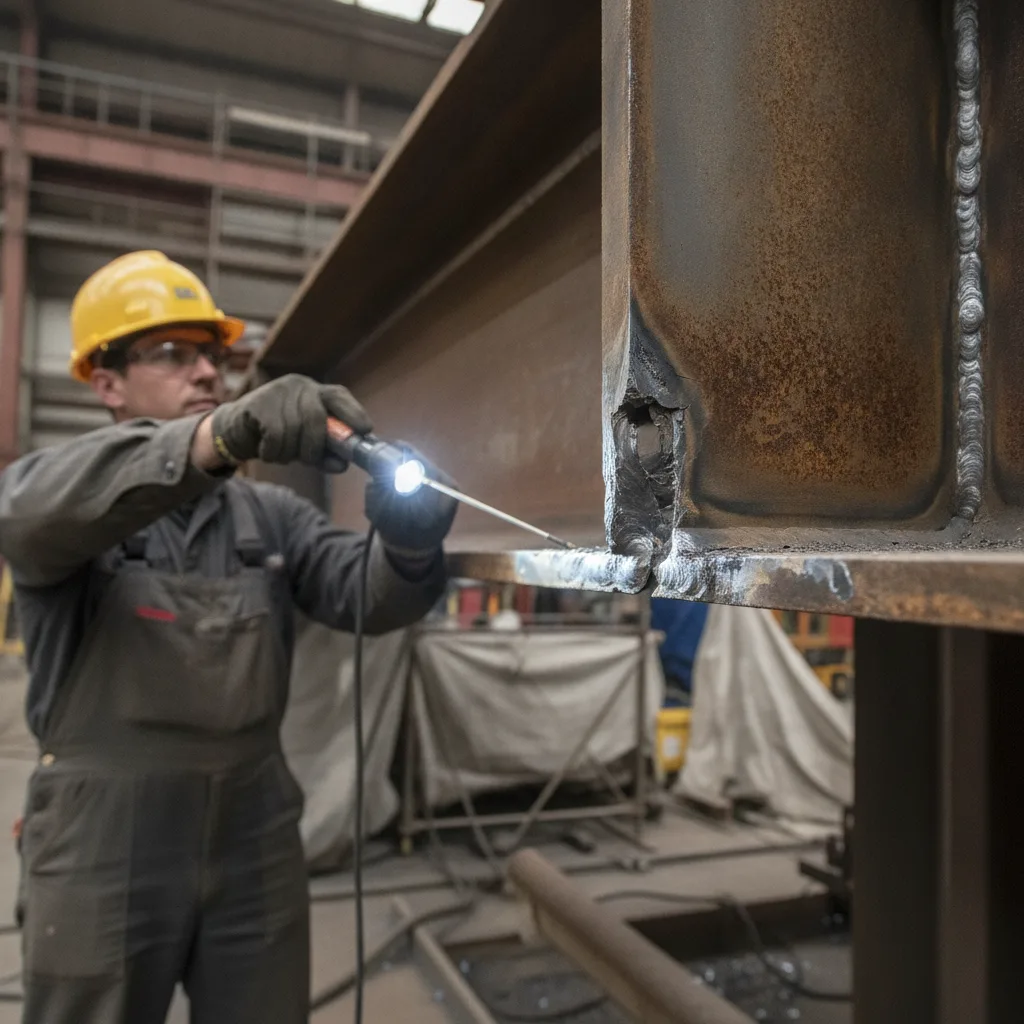
Les non conformités que nous relevons le plus souvent sur des pièces réceptionnées en atelier sont toujours les mêmes. Une arête de découpe plasma restée brute sous un primaire déjà appliqué. Des projections de soudure figées sur une semelle, invisibles après une couche de finition mais parfaitement détectables au toucher. Un cordon avec caniveau de soudure non signalé, recouvert puis fissuré au premier cycle thermique. Enfin, l’usage de P1 par défaut sur des pièces destinées à une ambiance C4, alors que le système et la durée de protection annoncés imposaient P2 au minimum.
Ce que nous mettons en place chez Technicoat Solutions
En sous-traitance pour les charpentiers et constructeurs métalliques, nous intégrons la préparation des arêtes et des soudures dans la procédure d’atelier, avant le décapage abrasif et non après. Chaque lot fait l’objet d’un relevé des imperfections, d’une reprise mécanique tracée et d’un contrôle visuel documenté, complété par les PV d’épaisseur sèche et d’adhérence à la livraison. La même logique s’applique sur nos interventions de sablage de réservoirs et de cuves, comme sur les travaux de rénovation de bardage métallique et de peinture intumescente sur charpente.
Cette rigueur amont est ce qui sécurise votre planning. Une arête reprise en atelier coûte quelques minutes, la même arête découverte après montage coûte une intervention en hauteur, un échafaudage et un décalage de réception. Pour cadrer un lot traitement de surface ou faire valider une procédure de préparation, vous pouvez nous transmettre vos pièces techniques via notre formulaire de demande de devis.
Aller plus loin avec une préparation conforme ISO 8501-3
La préparation des arêtes et des soudures n’est pas un détail d’exécution, c’est le facteur qui détermine si un système anticorrosion tiendra la durée de protection annoncée ou s’il cédera localement en quelques années. Prescrire un degré P1, P2 ou P3 explicite, traiter les bavures, le laitier et les projections avant décapage, arrondir quand le projet l’exige, puis renforcer au stripe coat, voilà la séquence qui rend une peinture industrielle réellement conforme. Le reste relève du contrôle et de la traçabilité, deux éléments que tout donneur d’ordre est en droit d’exiger de son applicateur.
FAQ
L’ISO 8501-3 s’applique-t-elle aussi aux structures existantes en rénovation ?
La norme porte sur la préparation des subjectiles d’acier avant application de peinture, ce qui inclut les reprises sur ouvrages existants. Sur une remise en peinture, les arêtes et soudures déjà corrodées ou fissurées doivent être évaluées puis reprises avant l’application du nouveau système, faute de quoi le défaut réapparaît sous le revêtement neuf.
Qui doit réaliser la préparation des arêtes, le charpentier ou l’applicateur ?
Cela dépend du découpage contractuel, et c’est une source fréquente de litige. L’usage veut que l’ébavurage et le meulage relèvent de la fabrication, mais de nombreux marchés les confient à l’applicateur. Le point doit être tranché par écrit avant le démarrage, avec le degré ISO 8501-3 associé.
Comment contrôler un rayon d’arrondi de 2 mm en atelier ?
Le contrôle se fait avec un gabarit de rayon, complété par un examen à la lumière rasante. Sur des séries importantes, un échantillonnage défini dans le plan de contrôle qualité suffit généralement, à condition d’être formalisé dans le PV de réception.
La galvanisation dispense-t-elle de traiter les arêtes ?
Non. Les arêtes vives et les projections restent des zones de faible recouvrement, y compris sur un support galvanisé recevant un système duplex. La préparation géométrique et la compatibilité entre couches restent à vérifier avant application.
Quelle incidence le degré de préparation a-t-il sur le délai de livraison d’un lot ?
Passer de P1 à P3 augmente sensiblement le temps de reprise mécanique par tonne d’acier. C’est pourquoi le degré doit être connu au chiffrage et non découvert en cours de production, sous peine de désorganiser le planning d’atelier.