

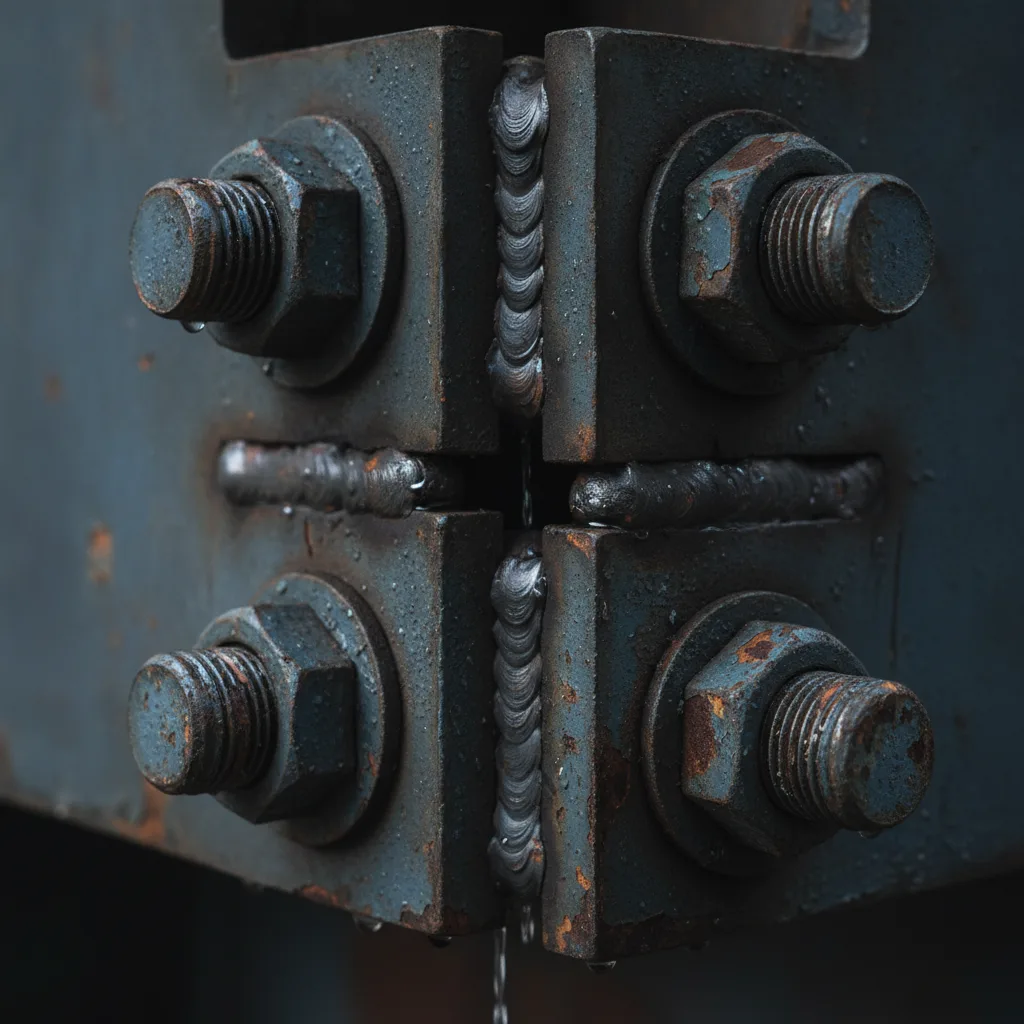
Les assemblages boulonnés et soudés concentrent l’essentiel des risques de corrosion sur une structure métallique. Interstices, cordons de soudure, têtes de boulons, zones de recouvrement : autant de géométries complexes où l’humidité stagne, où la peinture peine à adhérer et où la dégradation s’amorce en silence. Traiter ces zones dans une logique de protection assemblages boulonnés soudés anticorrosion, avec la même rigueur que les surfaces planes, n’est pas une option, c’est une exigence normative et une condition de durabilité.
Cet article détaille les mécanismes en jeu, les cadres normatifs applicables et les bonnes pratiques de protection anticorrosion des assemblages boulonnés et soudés, du choix des systèmes à la mise en œuvre sur chantier ou en atelier.
Protection assemblages boulonnés soudés anticorrosion
Temps de lecture : ~11 min
- Pourquoi les assemblages sont les points faibles de la protection anticorrosion
- Cadre normatif applicable en France
- Préparation de surface sur cordons de soudure et zones boulonnées
- Protection des boulons, écrous et rondelles
- Étanchéité des assemblages boulonnés contre la corrosion
- Traitement spécifique des cordons de soudure et reprises de revêtement
- Bonnes pratiques et erreurs à éviter
- Sécuriser durablement vos assemblages anticorrosion
- FAQ
Pourquoi ces zones sont critiques : les assemblages cumulent pièges à humidité, arêtes vives et contraintes mécaniques qui fragilisent les revêtements. Cadre normatif : ISO 12944 (parties 1, 3 et 5), ISO 8501-1, ISO 4042, ISO 10684 et le Fascicule 56 CCTG structurent toutes les exigences applicables en France. Préparation de surface : le degré de soin Sa 2½ selon ISO 8501-1 est obligatoire avant toute application de revêtement sur les surfaces de friction. Systèmes de protection des boulons : galvanisation à chaud, zinc-nickel ou revêtement flake zinc offrent des durées de vie très différentes selon la classe de corrosivité atmosphérique. Étanchéité des assemblages : un mastic plasto-élastique monocomposant est requis autour des joints boulonnés, le silicone étant formellement interdit. Traitement des cordons de soudure : ébavurage, reprise de revêtement et zone de réserve de protection sont des étapes non négociables avant la finition.
Pourquoi les assemblages sont les points faibles de la protection anticorrosion
Mécanismes de corrosion sur les assemblages
Une structure métallique bien préparée et peinte en atelier peut présenter des défaillances précoces si les zones d’assemblage ne reçoivent pas un traitement spécifique. La raison est simple : ces zones cumulent plusieurs facteurs aggravants que les surfaces planes n’ont pas.
Un entrefer entre deux platines boulonnées crée une corrosion caverneuse, c’est-à-dire une corrosion localisée dans un espace confiné où l’oxygène est appauvri et l’humidité piégée. Un cordon de soudure mal repris présente des arêtes vives, des projections et des variations de composition métallurgique qui fragilisent l’adhérence du revêtement. Une tête de boulon génère des angles à 90 degrés où l’épaisseur de film sec chute naturellement, exposant le métal dès les premières années.
La corrosion galvanique entre des fixations en acier ordinaire et une structure en acier galvanisé constitue un autre risque fréquemment sous-estimé. Lorsque deux métaux de potentiels électrochimiques différents sont en contact en présence d’un électrolyte, le métal le moins noble se corrode préférentiellement. Ce phénomène impose de coordonner le choix des fixations avec le système de protection de la structure, ce que les normes ISO 12944-3 et EN ISO 14713 encadrent précisément.
La protection anticorrosion des assemblages boulonnés et soudés repose donc sur une approche intégrée qui commence dès la conception, se poursuit lors de la préparation de surface et s’achève par un contrôle documenté de chaque étape.
Cadre normatif applicable en France
Normes de protection anticorrosion applicables
La série ISO 12944 constitue le référentiel central pour la protection anticorrosion des structures en acier par systèmes de peinture. La partie 1 définit les classes de corrosivité atmosphérique, de C1 (intérieur sec) à C5 et CX (industriel sévère, offshore), ainsi que les durées de protection attendues.
La partie 3, dédiée aux considérations de conception, traite spécifiquement des assemblages boulonnés : elle impose que les surfaces de friction des assemblages à haute résistance soient préparées par grenaillage ou sablage au degré Sa 2½ selon ISO 8501-1, avec une rugosité contrôlée, et que les boulons, écrous et rondelles bénéficient d’une protection dont la durabilité est équivalente à celle de la structure. La partie 5 précise les systèmes de peinture adaptés à chaque classe d’environnement, y compris pour les zones d’assemblage.
Pour les ouvrages d’art et les marchés publics français, le Fascicule 56 du CCTG impose des zones de réserve de protection d’au moins 0,150 m de part et d’autre des lignes de soudage et des couvre-joints pour les assemblages boulonnés à serrage contrôlé. Ces réserves garantissent la continuité du revêtement après assemblage sur site. Le guide IDRRIM/STRRES consacré à la réparation des structures métalliques routières complète ce dispositif en précisant les règles de coordination entre peinture, galvanisation et métallisation selon l’état des pièces.
Les fixations disposent de leur propre corpus normatif. L’ISO 4042:2018 définit les exigences pour les revêtements électrolytiques sur fixations en acier, notamment les systèmes zinc et zinc-nickel. L’ISO 10684 couvre la galvanisation à chaud des boulons, l’ISO 10683 les revêtements flake zinc, et la norme EN ISO 14713 fournit les lignes directrices pour les revêtements zinc et aluminium sur structures en acier. Pour les joints de champ sur pipelines soudés enterrés ou immergés, l’ISO 21809-3 précise les règles de qualification et d’application des revêtements anticorrosion sur les zones mises à nu après soudage.
Bon à savoir : la réglementation allemande ZTV-ING, applicable aux ouvrages d’ingénierie, impose que les surfaces de contact des assemblages boulonnés soient revêtues, illustrant une exigence de continuité de protection que l’on retrouve dans tous les grands référentiels européens.
Préparation de surface sur cordons de soudure et zones boulonnées
Exigences de préparation de surface
La préparation de surface conditionne l’adhérence et la durabilité de tout revêtement anticorrosion. Sur les cordons de soudure, elle commence par un ébavurage soigneux des arêtes vives et la reprise des défauts de surface : projections de soudure, piqûres, surépaisseurs. ISO 12944-3 est explicite sur ce point : les bords et cordons doivent satisfaire aux exigences de la norme en matière de préparation pour permettre une bonne adhérence des peintures. Un cordon brut de soudure, avec ses irrégularités et sa couche d’oxyde thermique, est incompatible avec un revêtement durable.
Le grenaillage au degré Sa 2½ selon ISO 8501-1 est la référence pour les surfaces de friction des assemblages boulonnés à haute résistance. Ce degré de soin garantit l’élimination quasi totale des calamine, rouille et contaminants, avec une rugosité de surface contrôlée qui favorise l’ancrage mécanique du primaire. Sur les zones inaccessibles après assemblage, la préparation doit impérativement être réalisée avant montage, ce qui impose une planification rigoureuse du séquencement des opérations.
Les surfaces de contact des assemblages à friction haute résistance posent une contrainte particulière : le revêtement appliqué dans la zone de contact doit présenter un coefficient de frottement compatible avec les exigences de calcul de l’assemblage. Certains primaires riches en zinc sont qualifiés pour cet usage, mais leur épaisseur de film sec doit rester dans des limites strictes pour ne pas modifier le comportement mécanique de l’assemblage. Toute déviation doit être documentée et validée par le bureau d’études.
Protection des boulons, écrous et rondelles
Les fixations sont souvent les premières victimes de la corrosion sur une structure métallique, en particulier dans les classes d’environnement C4 et C5. Leur géométrie complexe, avec angles rentrants, filetages et surfaces de contact, rend l’application d’un revêtement homogène difficile. Plusieurs technologies existent, avec des performances et des durées de vie très différentes selon la classe de corrosivité atmosphérique.
| Technologie de protection | Norme de référence | Durée de vie estimée en C3 | Points de vigilance |
|---|---|---|---|
| Galvanisation à chaud | ISO 10684 | 19 à 71 ans | Risque de fragilisation par l’hydrogène sur aciers HR ; compatibilité avec peinture à vérifier |
| Revêtement zinc-nickel électrolytique | ISO 4042:2018 | 15 à 25 ans | Meilleure résistance à la corrosion galvanique ; coût plus élevé |
| Revêtement flake zinc | ISO 10683 | 15 à 25 ans | Adapté aux filetages fins ; ne fragilise pas l’acier |
| Système duplex (galva + peinture) | EN ISO 14713 + ISO 12944-5 | Supérieur à 25 ans selon C | Synergie des deux protections ; préparation de surface critique |
Quelle que soit la technologie retenue pour les fixations, leur niveau de protection doit être cohérent avec celui de la structure. Utiliser des boulons en acier brut sur une charpente métallique protégée en C4 crée un point de défaillance certain. La norme ISO 12944-3 impose explicitement cette équivalence de durabilité entre fixations et structure.
À retenir : le système duplex, qui associe galvanisation à chaud et peinture, offre un effet de synergie : la durée de vie totale dépasse la somme des deux protections prises séparément. C’est le système de référence pour les ouvrages exposés en classe C4 ou C5.
Étanchéité des assemblages boulonnés contre la corrosion
L’étanchéité des joints boulonnés est une mesure préventive fondamentale pour empêcher l’humidité d’atteindre les surfaces en contact et les trous de boulons. Le guide IDRRIM/STRRES recommande l’application d’un mastic étanche dès la phase d’exécution de l’assemblage, sur toutes les faces accessibles du joint, pour supprimer les entrefers capillaires qui alimentent la corrosion caverneuse.
Le type de mastic est déterminant. Un guide industriel de référence précise que les assemblages boulonnés primés doivent être étanchés avec un mastic plasto-élastique monocomposant ou à base de résine acrylique. Les mastics en silicone sont explicitement interdits sur les assemblages boulonnés peints : leur surface lisse et leur nature chimique empêchent l’adhérence des couches de peinture appliquées par-dessus, créant des décollements et des infiltrations. Cette interdiction est souvent méconnue sur les chantiers, et ses conséquences sont systématiquement sous-estimées.
L’application du mastic doit précéder la couche de finition et être réalisée après serrage définitif des boulons. Le cordon de mastic doit couvrir l’ensemble du périmètre du joint, sans discontinuité, et être lissé pour éviter les zones de rétention d’eau. Le contrôle visuel de cette étape doit être documenté dans le plan qualité de l’opération.
Traitement spécifique des cordons de soudure et reprises de revêtement
Les zones de soudure concentrent plusieurs mécanismes de dégradation simultanés. La zone affectée thermiquement présente une microstructure différente du métal de base, avec une sensibilité accrue à la corrosion. Les contraintes résiduelles de soudage favorisent la fissuration du revêtement sous charge. Les irrégularités géométriques du cordon créent des zones d’ombre lors de l’application par projection, entraînant des sous-épaisseurs locales.
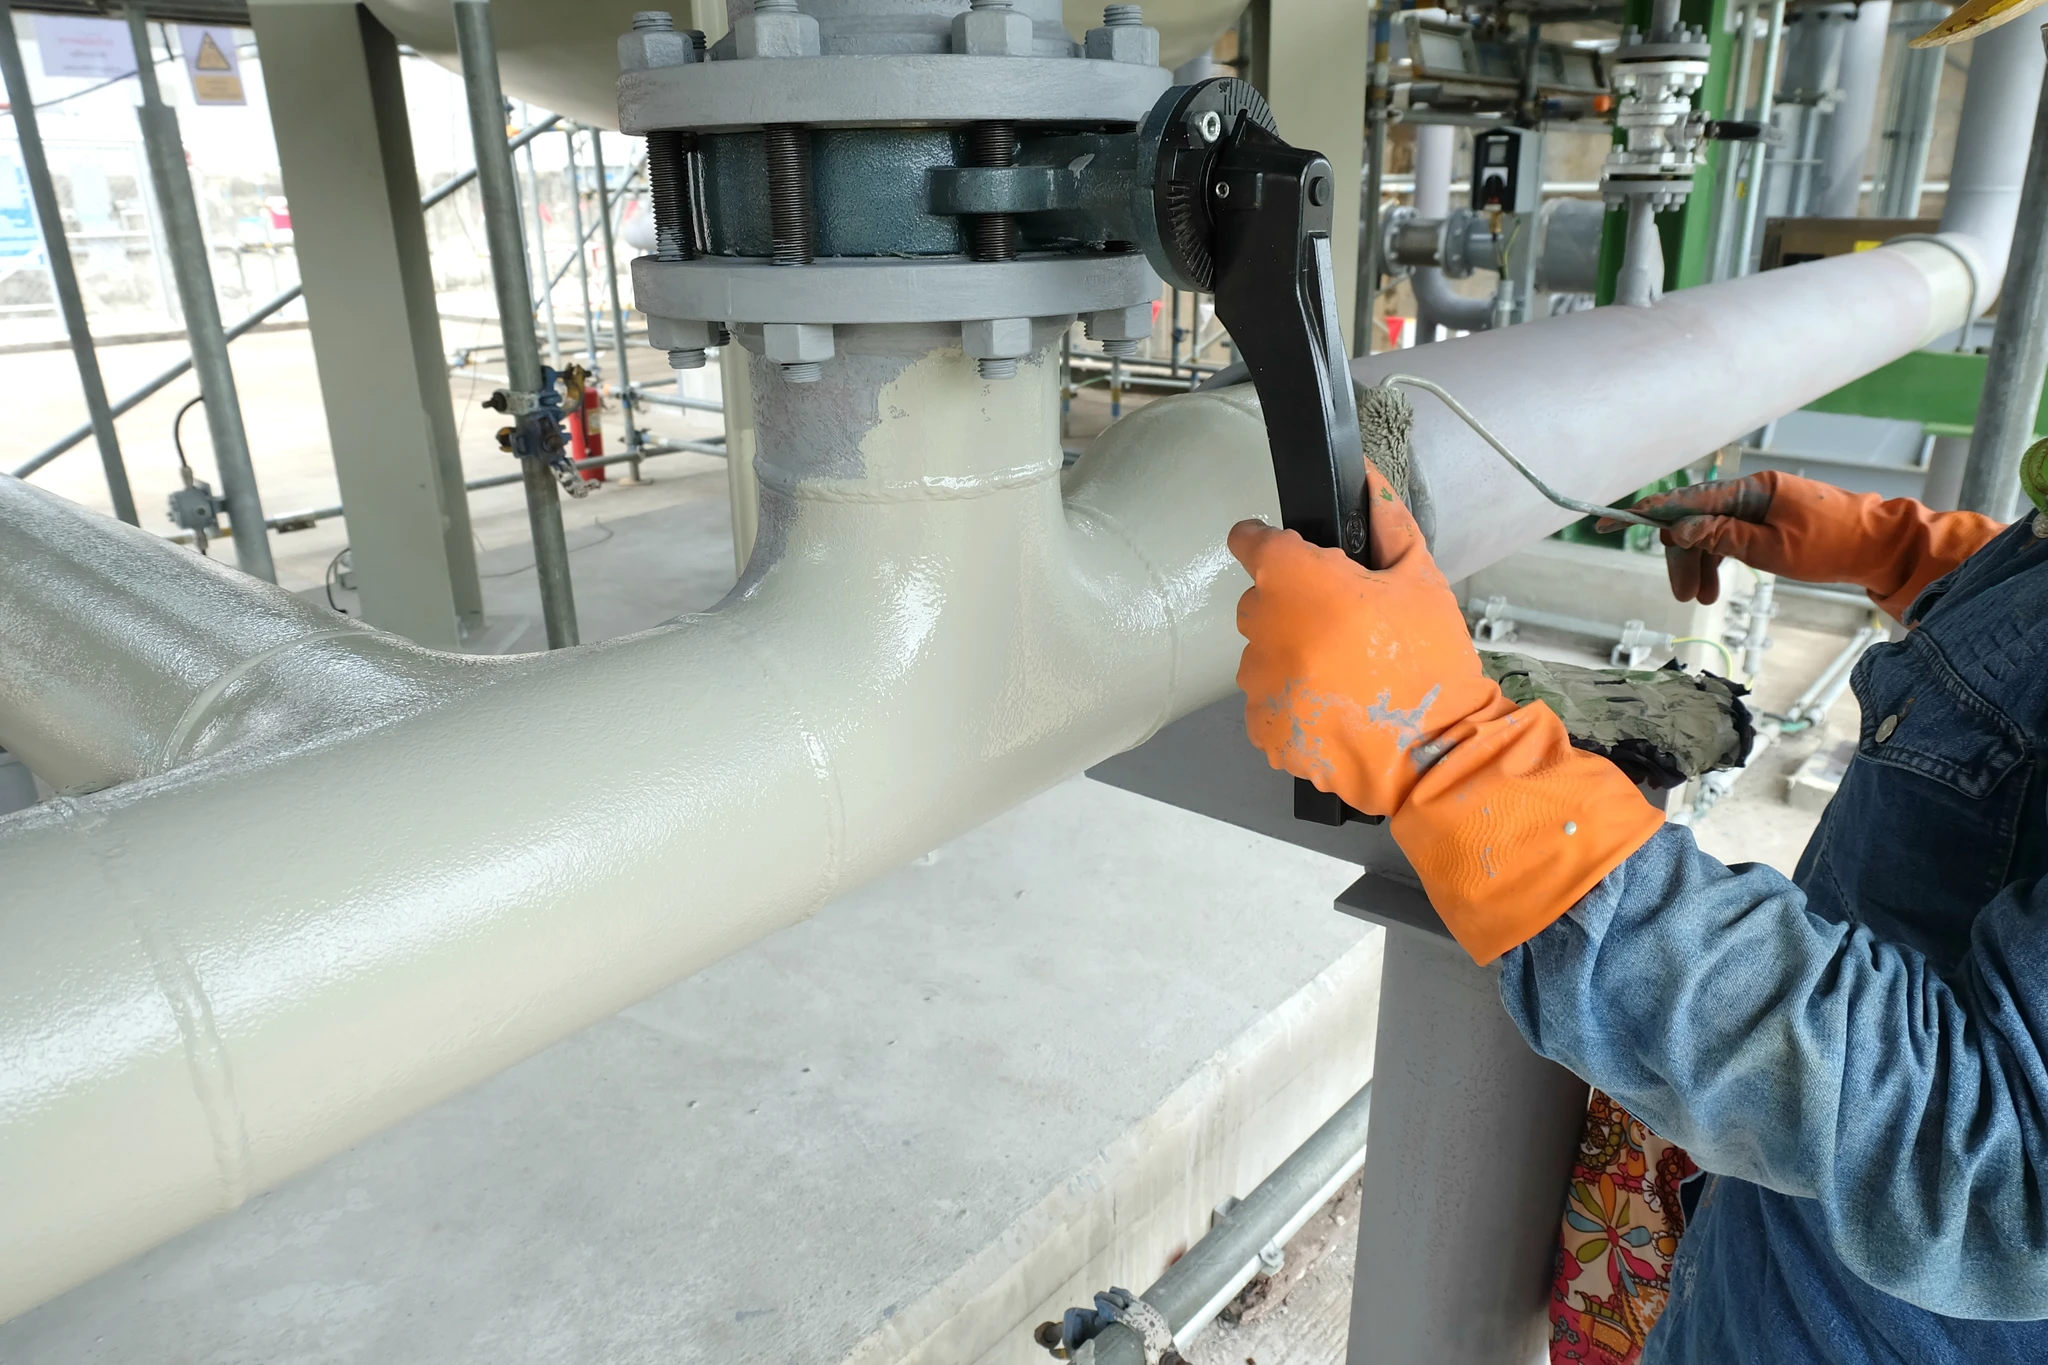
La reprise du revêtement anticorrosion sur un cordon de soudure après assemblage sur site suit un protocole précis. Le cordon doit d’abord être nettoyé et dégraissé, puis les arêtes reprises mécaniquement. Un primaire anticorrosion époxy riche en zinc est appliqué en couche de rattrapage sur la zone nue, avec une épaisseur de film sec conforme à la spécification du système. Le Fascicule 56 CCTG impose une zone de réserve de protection d’au moins 0,150 m de part et d’autre de la ligne de soudage, ce qui signifie que le revêtement de la structure doit être protégé lors du soudage et repris sur cette largeur après finition du cordon.
Pour les pipelines et les ouvrages enterrés ou immergés, l’ISO 21809-3 détaille les exigences de qualification, d’application et de contrôle des revêtements de joints de champ sur tubes soudés. Les méthodes y sont transposables aux structures industrielles exposées à des environnements sévères : systèmes bicouches ou tricouches, contrôle d’adhérence, vérification de l’épaisseur par mesure magnétique. Chez Technicoat Solutions, chaque intervention sur cordon de soudure fait l’objet d’un procès-verbal d’épaisseur et d’adhérence, conformément aux exigences ISO 12944.
La protection anticorrosion des assemblages boulonnés et soudés exige une coordination sans faille entre le bureau d’études, le charpentier métallique et l’applicateur. Les zones de réserve, les séquences de préparation et les reprises de revêtement doivent être planifiées en amont, pas improvisées sur chantier. C’est précisément ce que Technicoat Solutions propose à ses clients constructeurs métalliques : une prise en charge complète du lot anticorrosion, avec fourniture des procès-verbaux de contrôle et respect des systèmes prescrits à la lettre, pour sécuriser leur planning et leur responsabilité vis-à-vis du maître d’ouvrage.
Pour en savoir plus sur nos interventions sur structures métalliques, consultez notre page dédiée : protection anticorrosion des structures métalliques. Vous pouvez également découvrir nos prestations sur façades en bardage et sur réservoirs et cuves industrielles.
Bonnes pratiques et erreurs à éviter
La majorité des défaillances précoces sur assemblages boulonnés et soudés résulte de quelques erreurs récurrentes que la rigueur de mise en œuvre permet d’éviter. Les voici regroupées avec les pratiques recommandées correspondantes :
- Arêtes vives non reprises : l’épaisseur de film sec chute à zéro sur une arête à 90 degrés. Toutes les arêtes doivent être arrondies à un rayon minimal avant peinture, conformément aux exigences ISO 12944-3.
- Mastic silicone sur joint boulonné : il empêche l’adhérence de la peinture de finition et crée des décollements. Utiliser exclusivement des mastics plasto-élastiques monocomposants ou acryliques compatibles avec les systèmes de peinture.
- Sous-épaisseur sur cordon de soudure : la projection pneumatique ne couvre pas uniformément les irrégularités du cordon. Une passe de rattrapage au pinceau ou à la brosse est systématiquement nécessaire sur ces zones.
- Fixations non protégées ou sous-protégées : des boulons en acier brut sur une structure galvanisée créent un couple galvanique défavorable. Le niveau de protection des fixations doit toujours être cohérent avec celui de la structure.
- Absence de zone de réserve autour des soudures de champ : le Fascicule 56 CCTG impose 0,150 m de réserve de protection de part et d’autre des joints. Cette zone doit être planifiée dès le stade de la conception du système de peinture.
Sécuriser durablement vos assemblages anticorrosion
La protection anticorrosion des assemblages boulonnés et soudés n’est pas une opération annexe : c’est le maillon le plus exigeant d’un système de protection global. Interstices, cordons de soudure, têtes de boulons et zones de recouvrement concentrent les risques de corrosion caverneuse, de cloquage et de fissuration du revêtement.
Les répondre correctement suppose une maîtrise du cadre normatif, ISO 12944, Fascicule 56 CCTG, ISO 4042, et une exécution rigoureuse à chaque étape, de la préparation de surface Sa 2½ à l’application du mastic d’étanchéité. Technicoat Solutions accompagne les constructeurs métalliques, les bureaux d’études et les responsables de maintenance industrielle sur ces sujets techniques, en atelier comme sur chantier, avec la documentation qualité requise pour sécuriser chaque lot anticorrosion. Demandez un devis pour votre projet.
FAQ
Quelle est la différence entre corrosion caverneuse et corrosion galvanique sur un assemblage boulonné ?
La corrosion caverneuse se produit dans les espaces confinés, comme les entrefers entre deux platines boulonnées, où l’oxygène est appauvri et l’humidité piégée. La corrosion galvanique résulte du contact électrique entre deux métaux de potentiels différents en présence d’un électrolyte, par exemple des boulons en acier ordinaire sur une structure galvanisée. Les deux phénomènes peuvent coexister sur un même assemblage et se renforcent mutuellement.
Peut-on appliquer un primaire riche en zinc sur une surface de friction d’assemblage à haute résistance ?
Certains primaires époxy riches en zinc sont qualifiés pour les surfaces de friction des assemblages à haute résistance, à condition que leur épaisseur de film sec reste dans les limites définies par le calcul de l’assemblage. Cette qualification doit être vérifiée au cas par cas avec le bureau d’études, car une épaisseur excessive modifie le coefficient de frottement et remet en cause les hypothèses de calcul.
Quelle est la durée de vie d’un assemblage boulonné galvanisé à chaud en atmosphère C4 ?
En classe de corrosivité C4, la durée de vie avant première maintenance d’un assemblage boulonné protégé par galvanisation à chaud selon ISO 10684 est généralement inférieure à celle obtenue en C3. L’association avec un système de peinture, c’est-à-dire un système duplex, est recommandée pour atteindre des durées de protection longues, supérieures à 25 ans, dans ces environnements.
Comment contrôler l’épaisseur de film sec sur un cordon de soudure ?
L’épaisseur de film sec sur un cordon de soudure est mesurée par jauges à effet magnétique, conformément aux méthodes définies dans les normes de contrôle associées à ISO 12944. Les mesures doivent être réalisées sur plusieurs points du cordon, y compris sur les flancs et à la racine, et consignées dans un procès-verbal. Les sous-épaisseurs détectées doivent faire l’objet d’une reprise avant application de la couche suivante.
Quels documents doit fournir un applicateur anticorrosion sur un marché public intégrant le Fascicule 56 CCTG ?
Sur un marché soumis au Fascicule 56 CCTG, l’applicateur doit fournir le plan qualité de l’opération, les procès-verbaux de préparation de surface, les procès-verbaux d’épaisseur de film sec et d’adhérence, les fiches techniques et fiches de données de sécurité des produits utilisés, ainsi que les certificats de qualification des opérateurs. Ces documents constituent la traçabilité qualité exigée par le maître d’ouvrage et le maître d’œuvre.